

Autor: Weibo
Dátum: Oct 19, 2026
Partneri na skrutky a sudy pre výrobcov CI Cincinnati Plastics Machinery Builders
Konštruktér extrudéra v Cincinnati cituje rad PVC profilov a naráža na rovnakú otázku, na ktorú sa nakoniec dostane každý výrobca strojov v regióne: zákazník chce očakávať desaťročné opotrebovanie, ale súprava skrutky a valca na výkrese už bola dvakrát prestavaná za tri roky. Skrutkovanie v identickom náhradnom diele nič nerieši.
To je praktický dôvod, prečo toľko kupujúcich naprieč chodbou strojov na výrobu plastov v Ohiu nakoniec zadá „ci cincinnati“ do vyhľadávacieho panela, keď to, čo skutočne hľadajú, je skôr partner na skrutky a hlaveň než katalóg dielov. Krátka odpoveď je, že tento trh nekupuje generickú skrutku. Kupuje geometriu, ktorá sa zhoduje so špecifickou živicou, opotrebiteľný balík, ktorý vydrží naplnené zmesi a prebrúsiť, inšpekčnú správu, ktorú môže inžinier kvality OEM akceptovať bez prekladu, a harmonogram dodávok, ktorý udržuje montážnu linku v pohybe. Cena sedí za všetkými štyrmi.
Táto príručka je napísaná pre ľudí, ktorí musia dosiahnuť správnu kombináciu: nákupných manažérov, ktorí porovnávajú cenové ponuky riadok po riadku, procesných inžinierov potvrdzujúcich rozmery oproti opotrebovanému originálu a vlastníkov podpisujúcich nový dodávateľský vzťah, ktorý môže trvať desať rokov. Zaoberá sa tým, ktoré geometrie skrutiek sa v regióne skutočne používajú, ako sa v praxi líšia opotrebované obaly, čo patrí do žiadosti o cenovú ponuku, ako sa zvyčajne organizuje preprava do Ohia a kde sú skutočné riziká nákupu.
Čo porovnávajú kupujúci CI Cincinnati predtým, ako zadajú objednávku skrutiek a sudov
Cincinnati nie je jednotný trh. Ide o kompaktný priemyselný pás, v ktorom sedia tri rôzne druhy kupujúcich v rámci jednej hodiny od seba a každý z nich posudzuje dodávateľa skrutiek a sudov na rôznych miestach.
Prvou skupinou sú stroje OEM. Tieto spoločnosti vyrábajú extrudéry alebo vstrekovacie stroje a nakupujú súpravy skrutiek a sudov ako výrobné komponenty, nie ako náhradné diely. Ich inžinierske oddelenie kontroluje výkres, ich oddelenie kvality kontroluje prichádzajúcu kontrolu a oddelenie nákupu kontroluje objem a plánovanie. Na opakovateľnosti v rámci šarží záleží viac ako na jednotkovej cene, pretože súprava, ktorá meria mierne odlišne od poslednej zásielky, sa na ich podlahe prejavuje ako problém s montážou.
Druhou skupinou je spracovateľ plastov. Tieto závody vyrábajú rúrky, plechy, profily, peny alebo vstrekované diely a kupujú skrutku a valec, keď sa stará opotrebuje alebo keď je linka modernizovaná. Ich obmedzením sú prestoje. Procesor, ktorý meria opotrebovanú hlaveň vývrtomerom a priraďuje ju k výkresu z roku 2009, potrebuje dodávateľa, ktorý dokáže pracovať z ručného náčrtu rovnako pohodlne ako z natívneho CAD súboru.
Treťou skupinou je dielňa na prestavbu a údržbu, ktorá slúži obom. Sedia uprostred, kupujú si náhradné letky, plniace hrdlá, spätné ventily a kompletné súpravy a najviac im záleží na dokumentácii a konzistencii, pretože ich vlastná povesť putuje s každým dielom, ktorý nainštalujú.
Vo všetkých troch o poradí rozhodujú rovnaké štyri porovnania. Zhoda geometrie je na prvom mieste, pretože skrutka, ktorá je vzdialená 0,05 mm od priemeru koreňa, mení kompresný pomer a kvalitu taveniny. Opotrebenie je na druhom mieste, pretože nitridovaný valec s polyamidom plneným 40 percentami skla nedosiahne hodiny, ktoré zákazník sľúbil. Údaje o kontrole sú na treťom mieste, pretože inžinier kvality v Cincinnati bude chcieť v krabici záznam o rozmeroch a hodnoty tvrdosti. Náklady na pristátie a dodacia lehota sú na štvrtom mieste a najviac na nich záleží, keď je výmena naliehavá a nie plánovaná.
Konto zvyčajne vyhráva výrobca skrutiek a sudov, ktorý dokáže odpovedať na všetky štyri otázky v prvej odpovedi. Taký, ktorý odpovedá cenníkom a žiadosťou o číslo výkresu, len zriedka.
Na trhu v Cincinnati je víťazná ponuka, ktorá prichádza s potvrdením geometrie, odporúčaním opotrebenia, plánom inšpekcie a realistickým dátumom odoslania, nie najnižšou jednotkovou cenou.
Prispôsobenie geometrie skrutiek stroju, ktorý používa váš zákazník
Väčšina chýb pri získavaní zdrojov začína tu, dlho predtým, ako sa diskutuje o cene. Kupujúci porovnáva dve ponuky pre „dvojskrutku a hlaveň“ bez toho, aby si všimol, že jedna je kužeľová a druhá rovnobežná, alebo že sa kompresný pomer líši, pretože originál zákazníka bol prestavaný s neštandardnou hĺbkou letu. Štyri hlavné geometrie uvedené nižšie pokrývajú takmer všetko, na čo sa výrobca alebo procesor v Cincinnati bude pýtať.
Kónická dvojitá skrutka a hlaveň
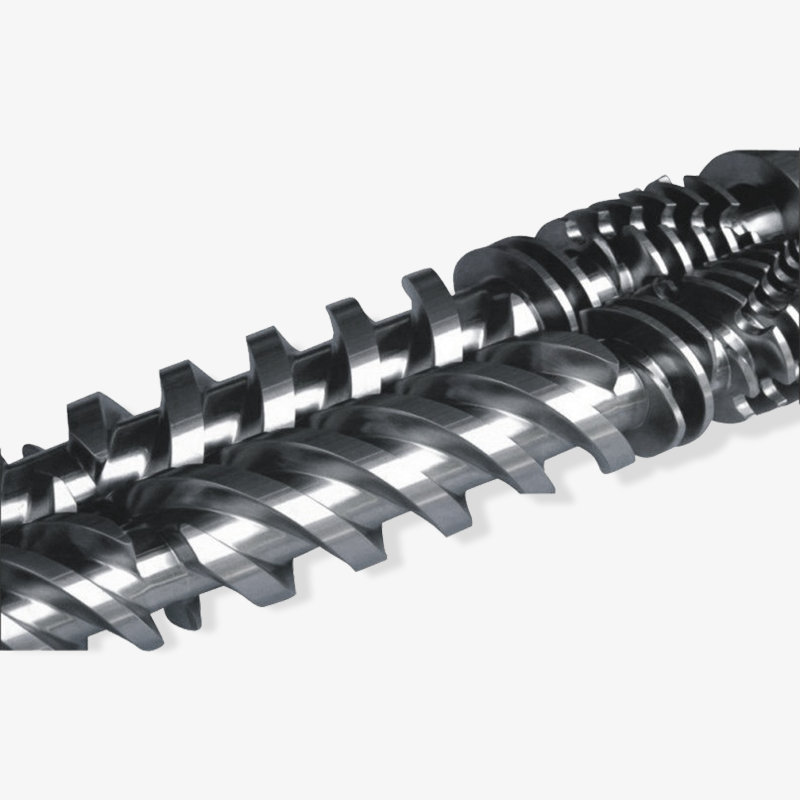
Kužeľové súpravy dvojitých skrutiek dominujú pri práci z tvrdého PVC: rúrky, obklady a okenné profily, ploty, palubovky a drevo-plastový kompozit. Do seba zapadajúci kužeľový dizajn vytvára vysoký dopravný tlak v krátkej dĺžke, čo vyhovuje kŕmeniu suchou zmesou a náročnej kompresnej zóne. Keď výrobca profilového extrudéra v Cincinnati špecifikuje kužeľovú súpravu, detaily, ktoré rozhodujú o tom, či diely pasujú, sú stredová vzdialenosť, geometria hrotu skrutky, priebeh stúpania letu a vzor príruby valca.
Stredová vzdialenosť je miesto, kde sa opotrebovanie prejavuje ako prvé. Kužeľové skrutky sa opotrebúvajú na špičkách a na koreni a keď sa vôľa otvára, výkon klesá a krivka tlaku sa stáva nestabilnou. Procesor, ktorý na desaťročnom stroji hlási, že „linka neudrží meradlo“, zvyčajne popisuje posun stredovej vzdialenosti, nie problém ohrievača. Dodávateľ, ktorý požaduje meranie vŕtania hlavne v troch bodoch pozdĺž dĺžky plus aktuálna stredová vzdialenosť, je dodávateľ, ktorý to už urobil.
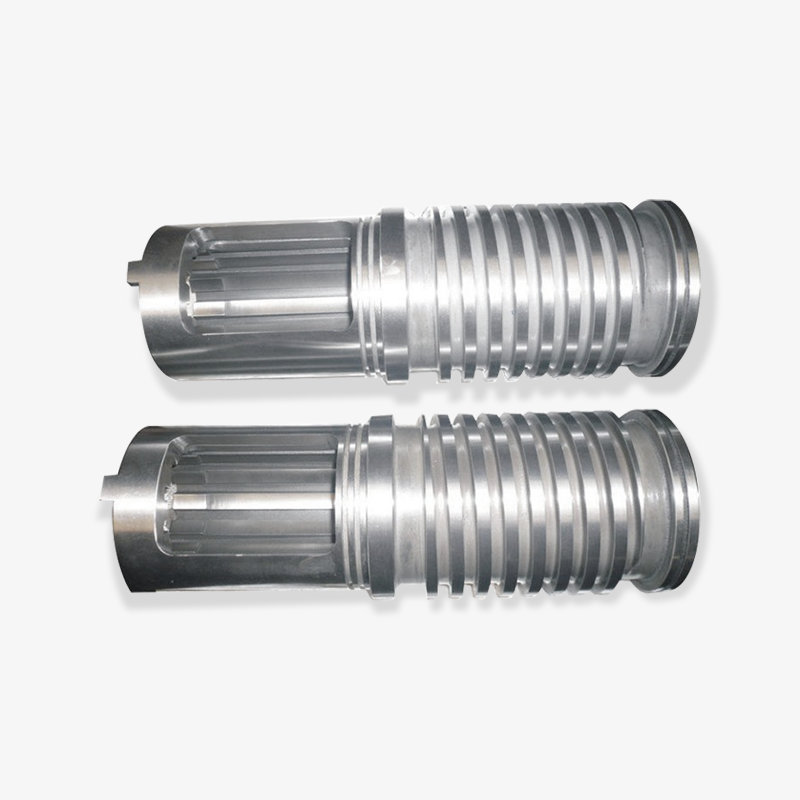
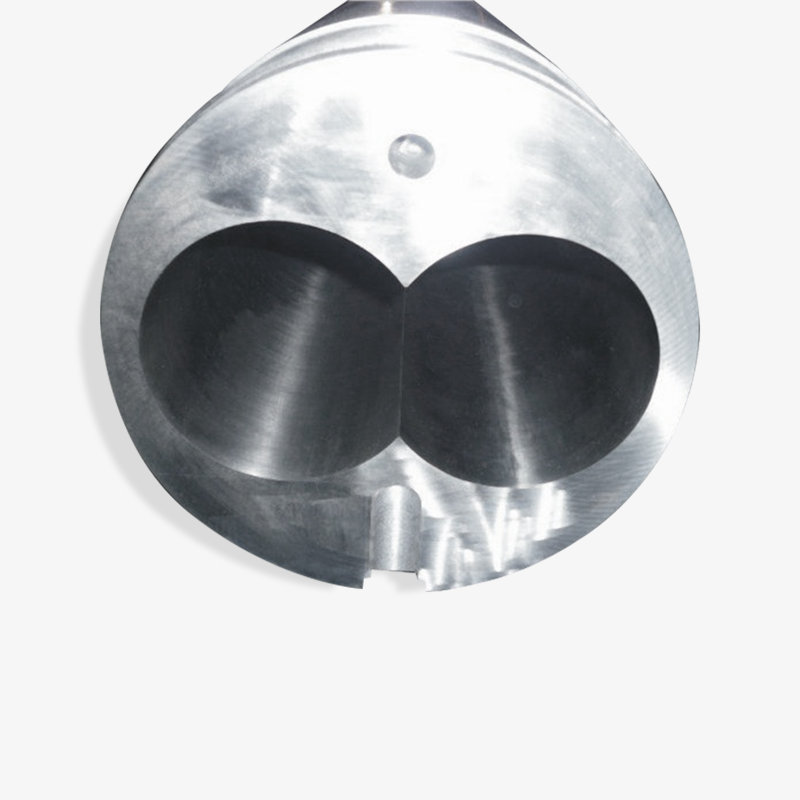 Vlastná kónická dvojitá skrutka a hlaveň na spracovanie materiálu Prezrite si túto vlastnú súpravu kužeľovej skrutky a valca, keď záleží na opotrebení v strede vzdialenosti alebo na stabilite pri preprave materiálu; pred objednaním si overte kvalitu základnej ocele a rozmery otvoru. Zobraziť produkt →
Pri prvej objednávke požiadajte o triedu materiálu za špecifikáciou nitridácie alebo bimetalu, nielen o číslo povrchovej tvrdosti. Povrch 900 HV na mäkkej základnej oceli sa správa veľmi odlišne od rovnakej tvrdosti na správne tepelne upravenom substráte, keď diel prejde tepelným cyklom.
Paralelná dvojitá skrutka a hlaveň
Paralelné dvojzávitovkové stroje zvládajú miešanie, predzmesi, plnené a vystužené zmesi a vysokovýkonnú peletizačnú prácu, ktorá sa nachádza pred mnohými lisovacími operáciami v Cincinnati. Geometria je vo väčšine moderných strojov modulárna, čo mení konverzáciu o zdrojoch: kupujúci si neobjednávajú jednu hlaveň, ale súpravu sekcií hlavne a vzor opotrebovania sa líši podľa zóny.
Zóna podávania, zóna miešania a lisovacia hlava majú rozdielne zaťaženie. Dodávateľ, ktorý zaobchádza s paralelným dvojitým valcom ako s jednotnou špecifikáciou vložky, zvyčajne prestaví prívodnú časť a podrobí zmiešavaciu časť. Rozdelenie špecifikácie opotrebenia podľa zón stojí o niečo viac na papieri a oveľa menej počas životnosti stroja. Ak chcete hlbší technický prehľad o tom, ako tieto stroje dosahujú miešanie a dopravu, prečítajte si článok o technológia paralelných dvojitých skrutiek je užitočná referencia na zaslanie kolegovi z techniky.
Jedna skrutka, list a EPE pena
Jednozávitovkové extrudéry zostávajú ťahúňom pre prácu s plechmi, rúrami, tyčami a všeobecnými profilmi, kde je zmes už dobre premiešaná. V oblasti Cincinnati sú plechové linky, ktoré slúžia zákazníkom v oblasti balenia a stavebníctva, stálym zdrojom objednávok na výmenu jednej skrutky. Kompresný pomer a konštrukcia podávacej časti robia viac na určenie výstupnej stability ako menovitý priemer, a preto by sa mal dodávateľ vždy opýtať, akú živicu a akú objemovú hmotnosť zákazník používa.
EPE pena je samostatný prípad. Extrúzia peny vedie cez valec nadúvadlo a geometria závitovky musí riadiť disperziu plynu, pokles tlaku a chladenie bez umožnenia predčasného rozkladu. Súprava skrutiek a valcov z perlovej bavlny nie je univerzálna jednoduchá skrutka s iným štítkom a kupujúci, ktorí s ňou takto zaobchádzajú, majú nekonzistentnú štruktúru buniek. Určenie výstupu peny, typu nadúvadla a cieľovej hustoty na matrici robí rozdiel medzi spracovateľnou sadou a linkou, ktorá beží dva týždne a potom sa zastaví.
Planetárne extrudéry pre pevné PVC
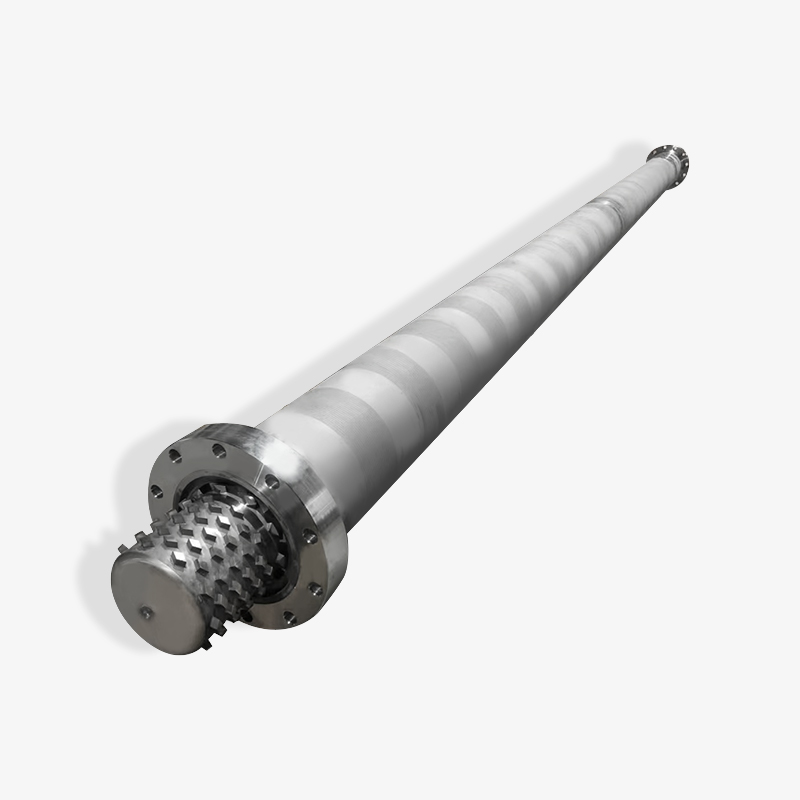
Sekcie planétových valcov sa stále používajú pri kalandrovaní z tvrdého PVC a niektorých potrubných operáciách, pretože viaceré planétové skrutky poskytujú jemnú, rovnomernú plastifikáciu s veľkým povrchom výmeny tepla. Geometria opotrebovania je úplne odlišná od dvojitej skrutky: vôle medzi planétovými skrutkami a výkonom drážok valca a tieto vôle sa musia kontrolovať individuálne, a nie ako priemer. Kupujúci, ktorí špecifikujú planétové diely, by mali poslať meranie opotrebenia pre každú stanicu, nie jedno číslo.
| Geometria | Typické aplikácie v Cincinnati | Čo špecifikovať v dopyte | Poznámky k prestavbe a oprave |
|---|---|---|---|
| Kónická dvojitá skrutka a hlaveň | Pevná PVC rúrka, okenný profil, obklad, WPC palubovka | Stredová vzdialenosť, L/D, rozstup letu, kompresný pomer, vzor príruby | Noste sa najskôr na špičkách letu a koreňoch; pred objednávkou skontrolujte stredovú vzdialenosť |
| Paralelná dvojitá skrutka a hlaveň | Zmesi, masterbatch, plnené zmesi, peletizácia | Zoznam sekcií hlavne, špecifikácia vložky po zóne, sekvencia skrutkových prvkov | Opotrebenie sa líši podľa zóny; Neaplikujte jednu triedu vložky po celej dĺžke |
| Jedna skrutka a hlaveň | Plech, rúrka, tyč, všeobecný profil, EPE pena | Živica a objemová hmotnosť, kompresný pomer, konštrukcia podávacej sekcie, sito balenia | Kužeľ vývrtu hlavne a opotrebovanie závitoviek sa zvyčajne pohybujú spoločne |
| Planétová skrutka a hlaveň | Pevné PVC kalandrovanie, niektoré potrubné vedenia | Merania vôle na stanicu, počet flétn, usporiadanie chladenia hlavne | Povolenia sa musia kontrolovať stanicu po stanici, nie spriemerovať |
Obaly na nosenie: nitridované, bimetalické a čo by mal ukazovať cenník
Opotrebenie je v Cincinnati druhou polovicou každého rozhovoru so skrutkou a hlavňou a je to polovica, ktorá sa najčastejšie znižuje na jediné číslo v cenovej ponuke. Samotný údaj o tvrdosti vám povie veľmi málo. Dôležitá je kombinácia základnej ocele, hĺbky spracovania a skutočného zaťaženia výplne, ktoré dielec uvidí.
Neplnené polyolefíny, polystyrén a suché zmesi tuhého PVC sú relatívne šetrné. Polyamid plnený sklom, polypropylén plnený minerálmi, predzmes s vysokým obsahom pigmentu a akýkoľvek prúd s prebrúsením a abrazívnym znečistením nie sú. Tabuľka nižšie porovnáva bežné možnosti zostavenia na relatívnom indexe s použitím štandardnej nitridovanej sady ako základnej línie 100.
Relatívny index opotrebovania podľa konštrukcie skrutky a valca (nitridovaná základná línia = 100)
Nitridovaná skrutka a hlaveň, štandardné puzdro
Nitridovaná hlaveň s leštenými skrutkovými lopatkami
Bimetalový valec s nitridovanou skrutkou
Súprava bimetalovej skrutky a hlavne
Karbidová vrstva na letkách, špeciálne zostavenie
Hodnoty indexu sú relatívne porovnania pre diskusie o plánovaní, nie záruky výkonu. Skutočná životnosť závisí od zaťaženia plniva, rýchlosti skrutky, teplotného profilu a úrovne znečistenia.
Bimetalový valec sa bežne vyrába odstredivým liatím zliatinovej vložky odolnej proti opotrebovaniu do tela valca, ktorá dáva tvrdosť vložky v oblasti 58 až 62 HRC s karbidovou fázou rozptýlenou cez ňu. Táto vložka odoláva oderu oveľa lepšie ako nitridované puzdro, ktoré má zvyčajne hĺbku 0,3 až 0,6 mm a je najlepšie proti priľnavosti a korózii ako proti tvrdým plnivám. Spárovanie bimetalového valca s nitridovanou skrutkou je bežným kompromisom: chráni drahší a ťažšie vymeniteľný komponent, pričom náklady na skrutku sú primerané.
V prípade stroja, ktorý používa viac ako asi 30 percent zmesi naplnenej sklom, alebo beží prebrúsenie s minerálnym plnivom, je spojenie bimetalovej skrutky a súpravy valca zvyčajne jednoduchšie ako opakované výmeny. Stojí za to urobiť aritmetiku so zákazníkom, a nie jednoducho uviesť obe možnosti a nechať ich, aby si vybrali cenu. Prestoje na plechovej alebo profilovej linke Cincinnati zvyčajne stoja oveľa viac za deň, než je cenový rozdiel medzi nitridovanou a bimetalovou sadou.
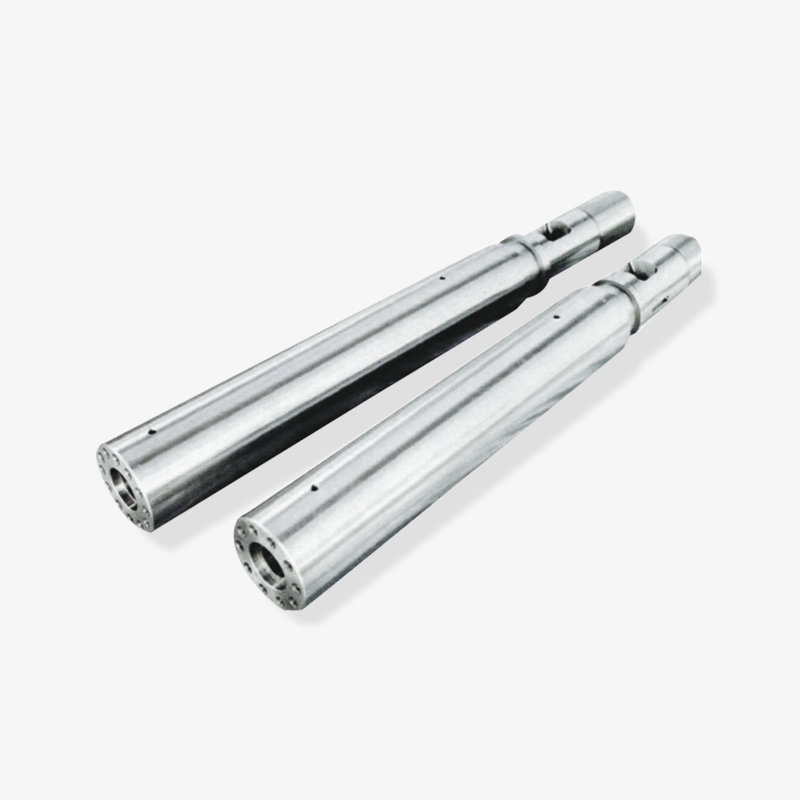
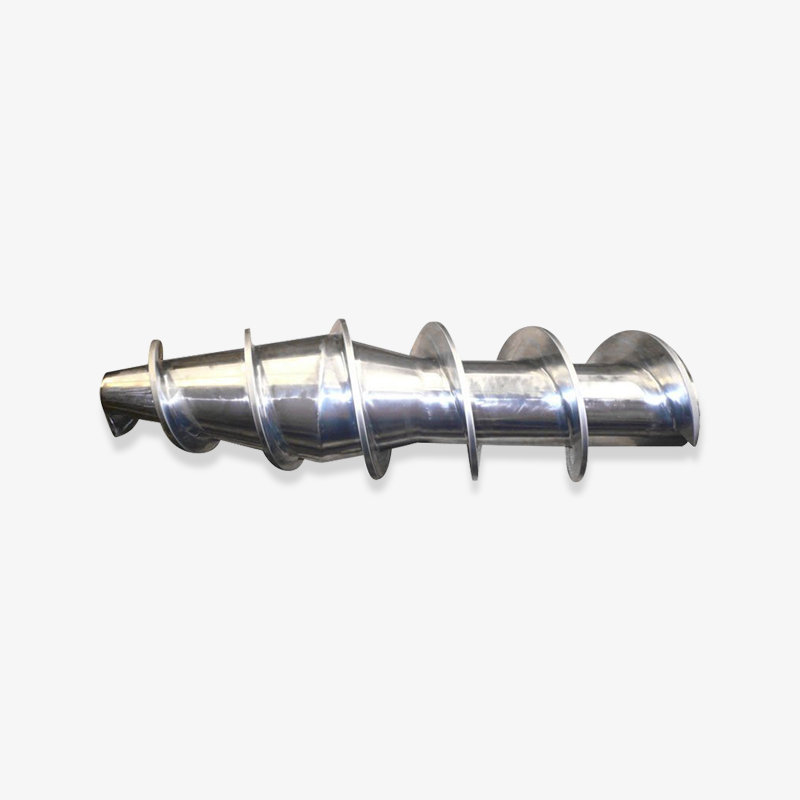
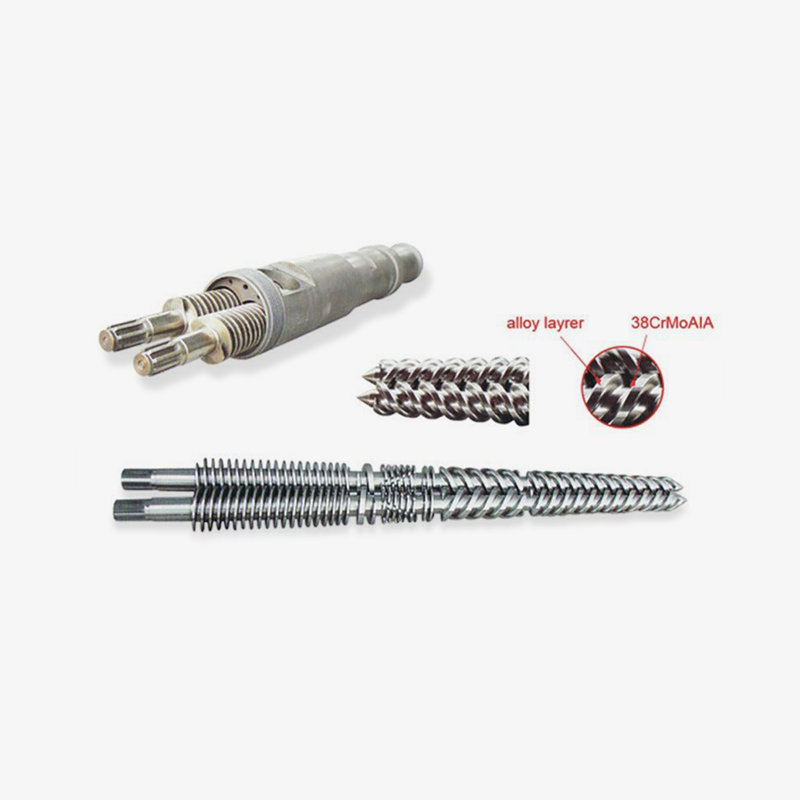 Bimetalová skrutka pre sklom plnené a technické plasty Zvážte túto bimetalovú skrutku pre brúsne zmesi plnené sklom alebo minerálmi; pred objednávkou si overte pokrytie zliatiny a detaily odlievania hlavne. Zobraziť produkt →
Dve praktické poznámky pre kupujúcich. Najprv sa opýtajte, či je bimetalová vložka odlievaná odstredivo po celej pracovnej dĺžke alebo len v dávkovacej zóne; odpoveď výrazne mení cenu a životnosť. Po druhé, opýtajte sa na hrúbku výstelky v cenovej ponuke, pretože hlaveň, ktorú možno raz vybrúsiť a znova použiť, je iná hodnotová ponuka ako tá, ktorú treba zlikvidovať pri prvých známkach opotrebovania.
Vyberte si balík opotrebenia podľa zaťaženia plniva a nákladov na prestoje, nie podľa samotného čísla tvrdosti; bimetalový valec s nitridovanou skrutkou je často najekonomickejším párovaním.
Sudy so závitovkovým vstrekovaním a príslušenstvo, na ktoré sa zabúda
Vstrekovanie je ďalším veľkým dopytovým prúdom v regióne a správa sa odlišne od vytláčania. Skrutka nepracuje nepretržite v ustálenom stave; plastifikuje sa v cykloch, dochádza k rýchlym zmenám tlaku a očakáva sa, že sa medzi jednotlivými dávkami rýchlo zotaví. Skrutky na všeobecné použitie si dobre poradia s polyolefínmi a polystyrénom, ale polyamid, polykarbonát, POM a akýkoľvek typ s výplňou zo skla si vyžadujú výber geometrie a opotrebovania, ktoré zodpovedajú cyklu.
Najčastejšou chybou v špecifikácii valcov skrutiek na vstrekovanie je zaobchádzanie so skrutkou ako s izolovanou položkou. Spätný ventil, kontrolný krúžok, hrot skrutky a tryska sedia v rovnakej dráhe taveniny a všetky sa opotrebúvajú. Kupujúci, ktorý vymení opotrebovanú skrutku, ale ponechá si opotrebovaný kontrolný krúžok, zvyčajne uvidí rovnakú nezrovnalosť v hmotnosti strely, ktorá viedla k výmene. Objednanie skrutky, ventilu a hrotu spolu stojí vpredu o niečo viac a ušetrí to druhé roztrhnutie.
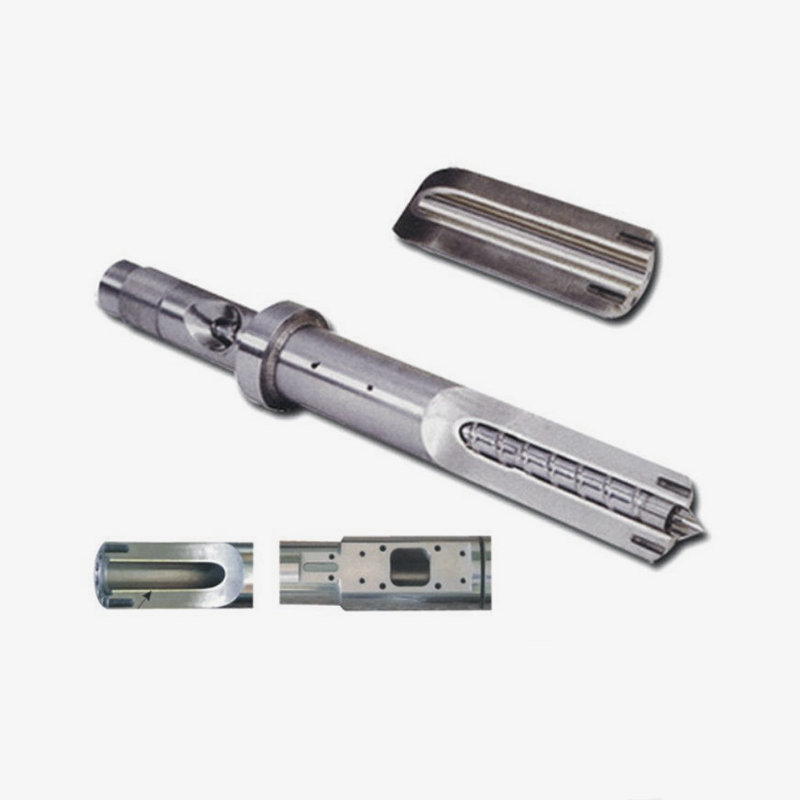
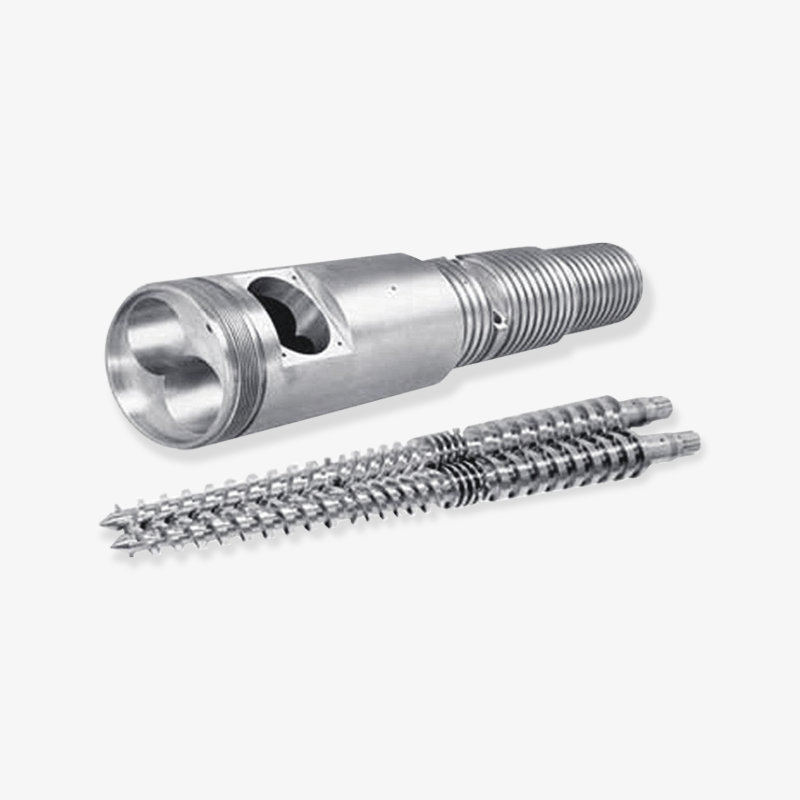
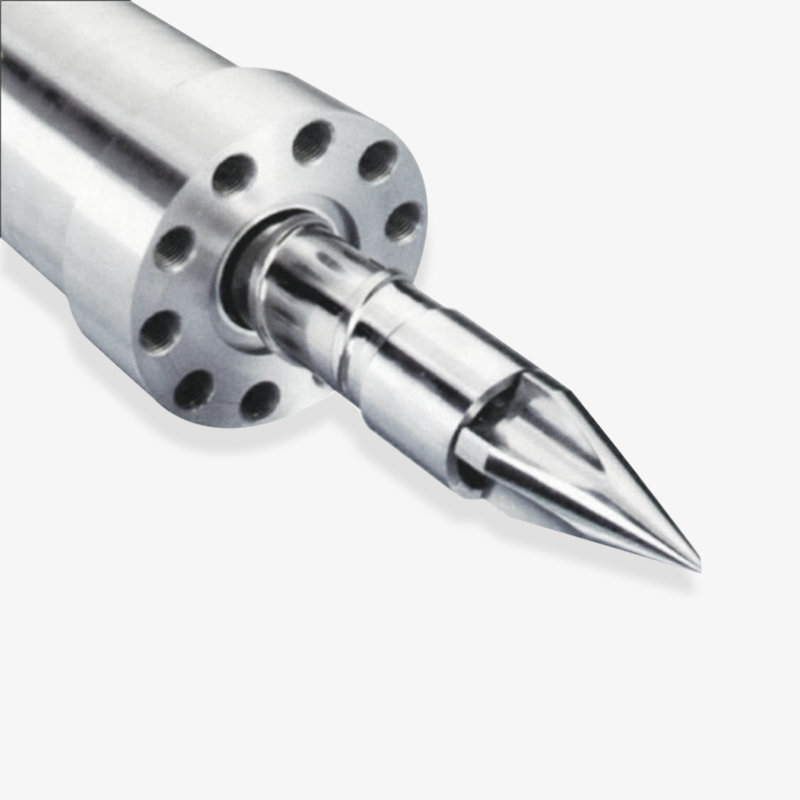 Vlastná zostava skrutky a valca na vstrekovanie Pozrite si túto vlastnú skrutku a valec pre projekty vstrekovania, kde je dôležitá stabilita plastifikácie; pred výrobou potvrďte zhodu komponentov dráhy taveniny a detaily kreslenia. Zobraziť produkt →
Pre výrobcu stroja, ktorý kupuje komponenty pre novú zostavu, by kontrola výkresu mala zahŕňať koniec pohonu, detaily drážky pre pero a spojky, rozloženie vykurovacieho pásu a polohy termočlánkov. Skrutka, ktorá je rozmerovo dokonalá, ale má otvory pre termočlánky vzdialené 15 mm, pri uvedení do prevádzky zlyhá, pretože teplotný profil nemožno nastaviť tak, ako bol navrhnutý. Tieto detaily sa oplatí potvrdiť písomne pred začatím výroby, než ich objavovať na montážnej stanici.
Procesory nahrádzajúce súpravu na existujúcom lise majú inú prioritu. Potrebujú, aby dodávateľ pracoval z nameraných rozmerov opotrebovaného dielu, vrátane skutočného otvoru v oblasti podávania a dávkovacej zóny, a aby potvrdil, ktoré rozmery sú kritické a ktoré majú priestor na toleranciu. Dodávateľ, ktorý požaduje tri merania otvoru, OD skrutky na oboch koncoch a fotografiu spojky pohonu, robí svoju prácu správne.
Tolerancie, kontrola a čo patrí do RFQ
Väčšina sporov medzi kupujúcim v Cincinnati a zámorským dodávateľom skrutiek a sudov vedie skôr k nejasnej žiadosti o cenovú ponuku než k zlyhaniu výroby. Dodávateľ postavil to, čo povedal výkres; kupujúci očakával niečo, čo kresba nezachytila. Nižšie uvedená tabuľka uvádza položky, ktoré je potrebné písomne uhradiť pred výrobou, najmä pri prvej objednávke.
| RFQ položka | Prečo to mení výsledok | Čo dodať alebo požadovať |
|---|---|---|
| Údaje o geometrii skrutiek | Priemer koreňa a rozstup letu nastavujú kompresný pomer a kvalitu taveniny | Výkres alebo meranie opotrebovanej časti vrátane L/D a kompresného pomeru |
| Vývrt hlavne a vložka | Tolerancia vŕtania a pohon triedy vložiek tak fit, ako aj životnosť | Menovitý otvor, meraný otvor v troch bodoch, typ vložky a hrúbka |
| Podrobnosti rozhrania | Chyby príruby, podávacieho hrdla, drážky a spojky zastavujú montáž | Vzor príruby, výkres hrdla podávača, detail konca pohonu, rozloženie ohrievača |
| Špecifikácia materiálu a opotrebovania | Základná oceľ a hĺbka spracovania určujú skutočnú životnosť | Základná oceľ, hĺbka nitridácie alebo bimetalická trieda, rozsah povrchovej tvrdosti |
| Záznam o kontrole | Inžinieri kvality potrebujú údaje, nie záruky | Správa o rozmeroch, údaje o tvrdosti, hodnoty hádzania, výsledok tlakovej skúšky |
| Označovanie a balenie | Zabraňuje zámene a poškodeniu pri preprave pri objednávkach viacerých položiek | Konvencia označovania dielov, typ prepravky, ochrana proti korózii, formát baliaceho zoznamu |
Pokiaľ ide o tolerancie, samotné čísla by mali pochádzať z výkresu, kdekoľvek výkres existuje. Ak to tak nie je, dodávateľ by mal byť schopný uviesť pracovný rozsah a vysvetliť dôsledok tohto rozsahu, napríklad koľko kolísaní priamosti môže podpera valca stroja absorbovať predtým, než sa skrutka začne drhnúť. Kupujúci by mali byť opatrní pri akejkoľvek cenovej ponuke, ktorá uvádza toleranciu bez vysvetlenia, podľa čoho sa meria.
Inšpekčná dokumentácia si zaslúži svoj vlastný riadok v objednávke. Pre OEM stroja je štandardom protokol o rozmeroch so skutočnými nameranými hodnotami. Pre procesor, ktorý nahrádza jednu sadu, zvyčajne stačí krátka správa, ktorá obsahuje dieru, vonkajší priemer skrutky, tvrdosť a hádzanie. Pred výrobou sa opýtajte na požadovaný formát, pretože spätné vytvorenie správy pre hotový diel nie je to isté ako jeho meranie počas výroby.
Podrobná RFQ s údajmi o geometrii, špecifikáciou opotrebenia, detailmi rozhrania a dohodnutým formátom kontroly odstraňuje väčšinu rizika z prvej objednávky.
Dodacie lehoty, prepravné a náklady na pristátie do Cincinnati
Cincinnati sa nachádza vo vnútrozemí, čo znamená, že každá zásielka od čínskeho výrobcu skrutiek a sudov je pohyb s viacerými nohami. Kupujúci, ktorí porovnávajú iba cenu zo závodu, sú často nemilo prekvapení, keď sa k nim pridá náklad, clo a vnútrozemská doprava. Nižšie uvedená tabuľka rozdeľuje náklady na jednotlivé časti, čo je tiež správna štruktúra na porovnanie dvoch dodávateľov.
| Nákladový prvok | Čo pokrýva | Praktická poznámka |
|---|---|---|
| Cena komponentu | Skrutka, hlaveň a akékoľvek príslušenstvo v závode dodávateľa | Porovnajte ako na oceli, type vložky a priloženom príslušenstve |
| Inžiniersky a výkresový prehľad | Potvrdenie rozmerov, odporúčanie opotrebenia, označenie výkresu | Zvyčajne zahrnuté; spýtajte sa výslovne na zákazkové diely alebo diely s reverzným inžinierstvom |
| Exportné balenie | Debna, ochrana proti hrdzi, označenie dielov, zoznam balenia | Skrutky by mali byť podopreté pozdĺž ich dĺžky, nie konzolové v prepravke |
| Vnútrozemská a námorná preprava | Preprava do prístavu, úsek oceánu, manipulácia v prístave | Časy prepravy sa líšia podľa trasy; plán pre pár portov, nie jedno číslo |
| Clá a obchodné opatrenia | Dovozné clá a všetky príslušné obchodné akcie v čase vstupu | Sadzby sa menia; potvrďte aktuálnu pozíciu u colného makléra pred cenovou ponukou |
| Vnútrozemské doručenie do Ohia | Železnica alebo nákladné auto z prístavu príchodu do oblasti Cincinnati | Počítajte s ďalšími dňami na železnicu a na naplánovanie dodávky so žeriavom |
Pokiaľ ide o načasovanie, štandardná jednoduchá skrutka alebo nitridovaný valec zvyčajne prechádza výrobou za niekoľko týždňov po schválení výkresu. Bimetalové zostavy, planetárne súpravy a čokoľvek, čo si vyžaduje nový vzor alebo reverzné inžinierstvo, trvá dlhšie. Námorná preprava pridáva týždne navyše a vnútrozemská dodávka do Ohia pridáva niekoľko dní navyše. Kupujúci, ktorý plánuje odstávku, by mal pracovať spätne od dátumu inštalácie, nie dopredu od dátumu objednávky.
Dva praktické spôsoby, ako skrátiť efektívny dodací čas. Najprv objednajte opotrebiteľnú časť so strojom a nie až po poruche; náhradná sada na poličke premení štvortýždňovú pohotovosť na jednodňovú výmenu. Po druhé, v prípade OEM stroja so stálym objemom dohodnite s dodávateľom plán postupu tak, aby bežné geometrie boli už vo výrobe, keď objednávka pristane.
Riziká nákupu a ako sa zbaviť rizika prvej objednávky
Žiadne z nižšie uvedených rizík nie je jedinečné pre čínskych dodávateľov, ale každé z nich sa objavuje častejšie, keď je kupujúci a dodávateľ od seba vzdialených jedenásť časových pásiem a diel nemožno pred odoslaním skontrolovať.
- Geometria drift na reverzne skonštruovaných častiach. Opotrebovaná vzorka meraná bez kompenzácie opotrebenia vytvára skrutku, ktorá je už na konci svojho tolerančného pásma, keď je nová. Pošli nákres aj namerané rozmery a uveď, ktorým sa riadi.
- Náhrada špecifikácie opotrebovania. Cenová ponuka, ktorá hovorí „bimetalický“ bez triedy alebo hrúbky vložky, ponecháva priestor pre lacnejšiu konštrukciu. Požiadajte o triedu a hrúbku písomne.
- Nezhody rozhrania. Vzory prírub, drážky a rozloženie ohrievača sú najčastejšou príčinou toho, že diel dorazí správne, ale nezmontuje sa. Potvrďte ich fotografiami a označenými nákresmi.
- Medzery v dokumentácii. Ak správa o kontrole nebola odsúhlasená pred výrobou, môže prísť ako všeobecný certifikát, ktorý nevyhovuje nikomu v oddelení kvality.
- Poškodenie obalu. Dlhé, štíhle skrutky sa ohýbajú, keď sú podopreté iba na koncoch prepravky. Zadajte, ako má byť diel podporovaný.
Najúčinnejším krokom odstránenia rizika je malá prvá objednávka. Jedna náhradná súprava pre linku, ktorú už zákazník dobre pozná, dáva obom stranám šancu otestovať komunikáciu, dokumentáciu a vhodnosť pred prerokovaním viacročnej zmluvy o dodávke. Dodávateľ skrutiek a hlavne, ktorý stojí za to si nechať, bude pristupovať k prvej súprave rovnako vážne ako k objednávke sto kusov.
Začnite s jedným merateľným súborom, potvrďte dokumentáciu a detaily rozhrania a potom, keď sa preukáže pracovný vzťah, prejdite na zmluvu o dodávke.
Pozadie dodávateľa a ďalšie čítanie
Profil výrobcu skrutiek a hlavne Spoločnosť bola založená v roku 1990 a prevádzkuje výrobnú plochu s rozlohou viac ako 10 000 metrov štvorcových a dodáva kužeľové, paralelné, jednoduché, planetárne a bimetalové súpravy skrutiek a valcov, komponenty na vstrekovanie, skrutky na extrudovanie gumy a kompletné vytláčacie linky výrobcom strojov a spracovateľom v Spojených štátoch, Nemecku, na Strednom východe a v juhovýchodnej Ázii.
Ak kupujúci potrebuje skôr vlastnú geometriu ako položku z katalógu, užitočným prvým krokom je rozhovor o živici, stroji a histórii opotrebovania, po ktorom nasleduje kontrola výkresu. Väčšinu technických otázok uvedených vyššie je možné vyriešiť na tejto burze pred vydaním cenovej ponuky.
FAQ: Súrcing skrutiek a sudov pre trh v Cincinnati
Ako kupujúci CI Cincinnati zvyčajne začnú dopytovať skrutky a sudy?
Väčšina začína výkresom, meraným opotrebovaným dielom alebo oboma, plus náplňou živice a plniva, ktorú stroj beží. Medzi najzávažnejšie otázky patrí typ stroja, L/D, aktuálne meranie diery a dôvod výmeny. Táto kombinácia umožňuje dodávateľovi potvrdiť geometriu a odporučiť balík opotrebovania v prvej odpovedi namiesto kladenia troch kôl nadväzujúcich otázok.
Dokáže dodávateľ zosúladiť skrutku na stroj, ktorý má dvadsať rokov a nemá výkres?
Vo väčšine prípadov áno, za predpokladu, že opotrebovaná časť je starostlivo zmeraná a tolerancia opotrebenia je zohľadnená. Pomáhajú fotografie hnacieho konca, plniaceho hrdla a akékoľvek označenia na hlavni. Kupujúci by si mal potvrdiť, ktoré rozmery sú kritické, pretože reverzne skonštruovaný diel vyrobený na opotrebovanú vzorku bude mať zvyčajne nižšiu výkonnosť ako diel vyrobený podľa pôvodných menovitých rozmerov.
Ako dlho by mala vydržať súprava bimetalovej skrutky a hlavne v porovnaní s nitridovanou súpravou?
Závisí to viac od zaťaženia plniva a prevádzkových podmienok ako od štítku. V abrazívnych zmesiach, ako je polyamid plnený sklom alebo polypropylén plnený minerálmi, si bimetalová súprava vo všeobecnosti zachováva svoje rozmery podstatne dlhšie ako nitridovaná súprava. V neplnených polyolefínoch sa medzera zužuje a nitridovaná sada môže byť rozumnejšou kúpou. Požiadajte o porovnanie vo vašej konkrétnej živici a nie o všeobecné tvrdenie.
Aká je minimálna objednávka pre prvú skúšobnú verziu?
Jedna súprava je normálne použiteľná, najmä pri výmene na existujúcom stroji. Kupujúci by mali očakávať, že jednotková cena bude menej priaznivá ako pri plánovanej objemovej objednávke, a mali by do porovnania zahrnúť prepravné. Pre výrobcov OEM strojov je malá séria dvoch alebo troch sád často praktickým spôsobom, ako otestovať opakovateľnosť predtým, ako sa zaviažu k harmonogramu.
Ako kupujúci zvládajú náklad a clá do Ohia?
Väčšina z nich využíva skúseného colného makléra a porovnáva dodávateľov skôr na základe ceny, ako ceny zo závodu. Zásielka sa zvyčajne presúva oceánom do prístavu v USA a potom železnicou alebo kamiónom do oblasti Cincinnati. Colné sadzby a akékoľvek uplatniteľné obchodné opatrenia by sa mali potvrdiť pri vstupe, pretože sa menia a podstatne ovplyvňujú porovnanie medzi dodávateľmi.
Poskytujú dodávatelia kompletné extrudéry aj komponenty?
Niektorí áno. Okrem súprav závitoviek a valcov je možné dodať planétové a kužeľové dvojzávitovkové extrudéry a kompletné potrubia, plechy a profilové linky, čo je užitočné pre konštruktéra stroja, ktorý zostavuje celý systém alebo pre procesor, ktorý pridáva kapacitu. Pre kupujúcich, ktorí potrebujú iba náhradný komponent, zostáva cesta komponentu jednoduchšou a rýchlejšou cestou.
Aké dokumenty by mali doraziť so zásielkou?
Minimálne zoznam balenia, ktorý zodpovedá označeniu dielov, správa o rozmerovej kontrole so skutočnými nameranými hodnotami, údajmi o tvrdosti a prípadnými výsledkami tlakových skúšok suda. Kupujúci s formálnym vstupným kontrolným procesom by sa mali dohodnúť na formáte správy pred začatím výroby, pretože dodatočná montáž dokumentácie na hotový diel nie je to isté ako meranie počas výroby.
Vzorec všetkých typov kupujúcich v regióne je konzistentný. Konštruktér stroja v Cincinnati, procesor s pevným PVC a opravovňa potrebujú na to všetky štyri veci, ktoré sú jasne zodpovedané: zodpovedá geometria, vydrží obal na opotrebenie túto živicu, bude dokumentácia spĺňať kvalitu a kedy skutočne dorazí. Urobte tie štyri správne a cena sa stane skôr bežnou komerčnou konverzáciou než hazardom.
Ak prúdové vedenie stráca výkon, zle drží meradlo alebo spotrebúva viac energie ako predtým, súprava skrutky a hlavne je zvyčajne prvým miestom, ktoré stojí za to merať. Krátka technická výmena informácií s výrobcom, ktorý už tieto príznaky videl, je rýchlejšou cestou k odpovedi ako ďalšie kolo cenových ponúk za rovnaký náhradný diel.
Vybrané ložiskové displej


 浙公网安备 33090202000520 号
