


Autor: Weibo
Dátum: Sep 15, 2026
Význam extrudéra: Typy, pracovný princíp a kompletný sprievodca nákupom
Inžinier údržby v stredne veľkej továrni na výrobu rúr sa raz zastavil pred svojou vytláčacou linkou a spýtal sa nás otázku, ktorá znela jednoduchšie, než bola. Ukázal na dlhý, vyhrievaný valec namontovaný medzi prevodovkou a lisovacou hlavou a povedal: „Operátor to nazýva extrudér, ale keď sa ma spýta, čo ten stroj vlastne robí, potrebujem lepšiu odpoveď ako ‚robí rúrku‘.“ Najužitočnejšia odpoveď je, že extrudér je stroj na kontinuálne tvárnenie. Vezme voľné plastové granule, roztaví ich vo vyhrievanom sude pomocou rotujúcej skrutky a potom pretlačí roztavený materiál cez matricu, aby vytvoril produkt s pevným prierezom.
V priebehu posledných desaťročí sa závitovkový extrudér stal najpoužívanejším výrobným zariadením v priemysle spracovania plastov. Vodné potrubia, okenné rámy, izolácia káblov, nákupné tašky, baliace fólie, penové fólie a dokonca aj pelety, ktoré napájajú vstrekovacie stroje, to všetko v určitom okamihu svojho života prejde extrudérom. Účelom tohto článku je praktickým spôsobom vysvetliť význam extrudéra: najprv definíciu, potom pracovný postup, potom hlavné typy strojov, štandardnú terminológiu závitoviek a valcov, s ktorými sa stretnete v technických listoch, a nakoniec body výberu a údržby, ktoré rozhodujú o tom, či extrúzna linka beží hladko, alebo trávi príliš veľa času v opravovni.
Extrudér je stroj na kontinuálne tvarovanie: taví plastové granule vo vyhrievanom sude s rotujúcou skrutkou a tlačí taveninu cez matricu, aby sa vytvoril dlhý diel s konštantným prierezom.
Čo znamená extrudér? Praktická definícia
V slovníkoch má slovo extrudér veľmi široký význam. Opisuje osobu alebo stroj, ktorý niečo vytláča, a z hľadiska výroby sa definícia extrudéra zvyčajne vzťahuje na stroj, ktorý tvaruje materiál jeho pretláčaním cez matricu. Kovové extrudéry tlačia zahriate hliníkové predvalky cez matricu na vytváranie profilov; hlinené extrudéry tvarujú tehly a dlaždice; extrudéry na varenie a tvarovanie občerstvenia a cestovín. V plastikárskom priemysle sa však význam extrudéra pevne spojil s jedným špecifickým typom stroja: závitovkovým extrudérom, niekedy nazývaným závitovkový extrudér alebo závitovkový extrudér.
Na rozdiele záleží, pretože plastový extrudér robí oveľa viac ako len pretláčanie materiálu cez matricu. Tiež taví polymér, primiešava do neho prísady, odplyňuje ho a vytvára tlak. Stroj vykonáva tieto úlohy v jednej nepretržitej operácii. To je to, čo oddeľuje skutočný extrudér od jednoduchého čerpadla alebo dávkovacieho mixéra. Keď inžinier povie „máme problém s extrudérom“, zvyčajne má na mysli celú zostavu skrutky a valca spolu s jej pohonom, ohrevom a riadiacim systémom.
Je tiež užitočné oddeliť stroj od procesu. Extrúzia je proces kontinuálneho tvarovania; extrudér je zariadenie, ktoré to vykonáva. Mnoho extrúznych liniek je v skutočnosti postavených okolo jedného extrudéra plus niekoľkých nadväzujúcich jednotiek: matrica, kalibrátor, chladiaci žľab, odvoz a rezačka. To je dôvod, prečo dve továrne môžu vyrábať rovnaký priemer potrubia a stále majú úplne odlišné línie v závislosti od konštrukcie skrutky, obloženia valca a pomocného zariadenia.
Napokon, význam extrudéra by sa nemal zamieňať so vstrekovacím lisom. Obidva používajú skrutku vo vyhrievanom valci a obidva spracúvajú termoplastické materiály, ale vstrekovací stroj pracuje prerušovane: pohybuje skrutkou tam a späť, plní uzavretú formu, otvára formu, vysúva diel a cyklus opakuje. Extrudér dodáva kontinuálny prúd taveniny a ustálený stav dosiahne len vtedy, keď sa závitovka neustále otáča stabilnou rýchlosťou a tok taveniny sa stáva konzistentným. Pochopenie tejto požiadavky na ustálený stav je prvým krokom k pochopeniu všetkého ostatného o extrúzii.
V plastoch je extrudér kontinuálny skrutkový stroj, ktorý taví, mieša a vypúšťa polymér pod tlakom; pár skrutky a hlavne, nie samotná matrica, určuje, ako dobre bude celý proces fungovať.
Ako funguje extrudér? Pracovný princíp
Každý závitovkový extrudér, bez ohľadu na značku alebo veľkosť, funguje na rovnakom fyzikálnom princípe: závitovka sa otáča vo vnútri tesne pripevneného valca a ťahá granulovaný polymér dopredu, zatiaľ čo teplo a trenie ho zmäkčujú. Ak by bol valec priehľadný a mohli by ste priblížiť skrutkový kanál, videli by ste, ako sa plast pohybuje ako súvislá špirálová vlna. V rámci tejto krátkej cesty od násypky k matrici prebieha päť odlišných fáz.
Päť etáp od granúl po roztavenie
- Kŕmenie. Pelety alebo prášok zo zásobníka padajú do závitovkového kanála, keď rotujúca závitovka ťahá materiál dopredu. Zóna podávania s hlbokými lopatkami určuje, koľko materiálu môže vstúpiť do stroja.
- Topenie. Trenie medzi rotujúcou skrutkou a stenou valca, plus teplo z ohrievačov valca, začne taviť polymér. V kompresnej zóne, keď sa objem kanála zmenšuje, sú granule stlačené proti horúcemu povrchu valca a vytvára sa film taveniny.
- Miešanie. Tavenina pokračuje dopredu a lopatky závitovky vytvárajú šmyk, ktorý rovnomerne rozptyľuje prísady, pigmenty, plnivá a sklolaminát cez taveninu.
- Meranie. V meracej zóne má kanál konštantnú malú hĺbku. Skrutka tu funguje ako objemové čerpadlo, ktoré dodáva stabilný tlakovo riadený tok taveniny do matrice.
- Formovanie v matrici. Na konci valca sa tavenina pretláča cez otvor matrice, čo dáva výrobku jeho tvar. Následné zariadenie ťahá, chladí a reže vznikajúci profil.
Komponenty, ktoré umožňujú sekvenciu
Každý stupeň závisí od špecifického mechanického komponentu. Hlaveň je hrubá, tvrdená oceľová rúrka, ktorá obsahuje materiál a absorbuje teplo. Skrutka je pohyblivý prvok, ktorý dopravuje a miesi plast; jeho priemer a pomer dĺžky k priemeru do značnej miery riadi výstup a kvalitu taveniny. Pohonný systém, zvyčajne striedavý motor s prevodovkou, určuje krútiaci moment a rýchlosť skrutky. Vyhrievacie pásy okolo valca dodávajú dodatočné teplo pri spustení a regulujú teplotu valca, zatiaľ čo chladiace ventilátory alebo vodné kanály odstraňujú prebytočné teplo, keď je strih taveniny vysoký. Forma je konečným tvarovacím otvorom a meničom sita alebo lámacou doskou pred kontamináciou filtrov matrice. Všetky tieto zložky musia spolupracovať, pretože polymér sa netaví ako jeden blok; postupne sa topí a akékoľvek narušenie v jednej fáze mení podmienky v každej ďalšej fáze.
Keď stroj beží normálne, tok taveniny v matrici je rovnomerný a výkon na otáčku závitovky je stabilný. Keď jeden z komponentov začne zlyhávať, prvé príznaky sa takmer vždy objavia ako zmeny výkonu, tlaku alebo teploty taveniny. To je dôvod, prečo skúsené tímy údržby sledujú tlakomery a údaje o prúde motora namiesto toho, aby čakali na viditeľné chyby produktu.
Geometria skrutky tiež riadi čas zotrvania a šmykovú rýchlosť. Dlhá skrutka s jemným kompresným pomerom poskytuje dlhší čas zotrvania a nižšiu šmykovú rýchlosť, čo je ideálne pre materiály citlivé na teplo, ako je PVC. Krátka závitovka so strmým kompresným pomerom aplikuje vysokú šmykovú rýchlosť, čo zlepšuje miešanie, ale zvyšuje teplotu taveniny. Tento kompromis prichádza do hry pri každom type skrutiek opísanom v nasledujúcej kapitole.
Všetky extrudéry sledujú rovnakú päťstupňovú sekvenciu: podávanie, tavenie, miešanie, dávkovanie a tvarovanie; nerovnováha v ktorejkoľvek fáze sa okamžite prejaví ako kolísanie výstupu alebo posun teploty taveniny.
Hlavné typy extrudérov a čo každý názov znamená
V praktickom rozhovore, "aký typ extrudéra máte?" takmer vždy odkazuje na usporiadanie skrutiek. Skrutka je časť, ktorá dáva stroju názov: jednozávitovkový extrudér, dvojzávitovkový extrudér, extrudér s planétovým valcom alebo baranový extrudér. Každý dizajn existuje, pretože rieši iný problém spracovania a výber nesprávneho obmedzí výstup alebo poškodí materiál.
Jednozávitovkové extrudéry
Jednozávitovkový extrudér je najbežnejším typom na svete a stroj, ktorý väčšina ľudí myslí, keď sa povie „extrudér“. Pozostáva z jednej skrutky rotujúcej v jednom hlavni, zvyčajne s hladkým vývrtom alebo drážkovanou podávacou sekciou. Jeho výhodou je jednoduchá konštrukcia, nízka cena, jednoduchá obsluha a spoľahlivý výstup pre presne definované materiály ako polyetylén, polypropylén a polystyrén. Väčšina potrubných, profilových, fóliových a plechových liniek používa jednozávitovkové extrudéry, pretože tieto produkty vyžadujú skôr stabilnú dodávku taveniny než intenzívne miešanie.
Konštrukcia skrutiek pre jednozávitovkové stroje sleduje klasickú trojzónovú geometriu: podávacia zóna, kompresná zóna a dávkovacia zóna. Hĺbka a dĺžka každej zóny definujú kompresný pomer, ktorý je normálne medzi 2:1 a 3,5:1 pre polyméry na všeobecné použitie. So správne zvolenou závitovkou môže jednozávitovkový extrudér poskytnúť veľmi stabilný tlak taveniny, ale je to mierny mixér; plnivá a pigmenty môžu zostať zle dispergované, pokiaľ závitovka nemá ďalšie miešacie prvky. Pre mnoho procesorov je odpoveďou kúpiť si jednu skrutku a valec ako pár od špecializovaného výrobcu, a nie zo samostatných zdrojov.
 Súpravy s jednou skrutkou a sudom pre stabilné vytláčanie Tento dodávateľ ponúka zosúladené páry jednotlivých skrutiek a valcov navrhnuté pre stabilný tlak taveniny v dlhodobých aplikáciách, ako sú PE rúrky, fólie a plechy. Presne opracovaná konštrukcia z legovanej ocele podporuje konzistentnú plastifikáciu a znižuje opotrebenie. Zobraziť produkt →
Typické aplikácie pre jednozávitovkové stroje zahŕňajú PE vodovodné potrubie, PPR potrubie, polyetylénovú fóliu, PP fóliu, PS profil a izoláciu káblov. Pri týchto prácach stroj pracuje s jedným materiálom po dlhú dobu a profil skrutky je prispôsobený iba tomuto materiálu.
Dvojzávitovkové extrudéry: Paralelné a kónické
Keď aplikácia vyžaduje lepšie miešanie alebo priamu manipuláciu s práškom, je zvyčajne lepšou odpoveďou dvojzávitovkový extrudér. Ako už názov napovedá, stroj má dve skrutky vedľa seba v jednom sude; skrutky môžu byť do seba zaberajúce alebo do seba nezaberajúce, súbežné alebo protibežné. Pre termoplastickú kompaundáciu je najbežnejším usporiadaním do seba zapadajúce súbežne sa otáčajúce paralelné dvojité skrutky. Osmičkový otvor a profily samostieracej skrutky poskytujú dobrú povrchovú obnovu a vysokú účinnosť miešania s oveľa kratšou dobou zotrvania ako jednozávitovkový stroj. Náš predchádzajúci technický článok vysvetľuje, ako technológia paralelnej dvojzávitovky dosahuje efektívne miešanie, dopravu a spracovanie materiálu podrobne krok za krokom.
Kónické dvojzávitovkové extrudéry fungujú inak. Skrutky sú širšie na prívodnom konci a užšie na výstupnom konci a hlaveň zodpovedá tomuto kužeľovitému tvaru. Tento dizajn stláča materiál postupne, čo vytvára jemné tavenie s nízkym strihom. Kužeľové dvojzávitovkové stroje sú široko používané pre tuhé PVC rúrky a profily, pretože PVC je citlivé na teplo a šmyk; kónická geometria udržuje nízku teplotu taveniny a zároveň poskytuje vysoký výkon pri nízkej rýchlosti závitovky.
 Kónická dvojitá skrutka a hlaveň pre šetrné spracovanie PVC Kónické dvojité skrutkové a valcové zostavy poskytujú nízkošmykové tavenie ideálne pre tuhé PVC rúrky a profily. Vysokokvalitná legovaná oceľ s optimalizovanou geometriou zlepšuje rovnomernosť miešania a zároveň znižuje spotrebu energie a náklady na údržbu. Zobraziť produkt →
Pre spracovateľov možno praktický rozdiel zhrnúť takto: paralelné dvojité závitovky sa najlepšie miešajú a sú ideálne pre zmesi, predzmesi a pelety; kónické dvojité skrutky sa jemne tavia a sú ideálne pre PVC prášok a profily. Páry nástrojov a skrutiek nie sú medzi týmito dvoma typmi zameniteľné, aj keď je vonkajší priemer rovnaký, pretože geometria kužeľa je jedinečná pre každý model stroja.
Planetárne valcové extrudéry
Planetárny valcový extrudér je špeciálna konštrukcia, ktorá zaberá stred medzi jednou závitovkou a dvojitou závitovkou. Hlavná skrutka, nazývaná slnečný valec alebo centrálne vreteno, je obklopená niekoľkými menšími planétovými vretenami, ktoré sa otáčajú vo vnútri hlavne s drážkovanou vnútornou stenou. Výsledkom je veľmi veľká teplovýmenná plocha v kompaktnej dĺžke. Materiál je strihaný v mnohých malých medzerách pri rovnakej teplote, čo poskytuje vynikajúcu tepelnú rovnomernosť bez vysokého mechanického šmyku. Tieto stroje často slúžia ako čerpadlá taveniny vo fóliových a plechových linkách alebo ako konečný zmiešavací stupeň priamo pred meničom sita, kde odstraňujú aglomeráty a teplotné rozdiely zanechané predradenou jedinou závitovkou.
Špeciálne extrudéry používané pri spracovaní gumy a peny
Gumové extrudéry, tiež nazývané gumové závitovky s teplým alebo studeným podávaním, sú určené pre gumové zmesi; majú hlbšie lety a nižšie rýchlosti, aby nedochádzalo k prehrievaniu elastoméru. Pre penový polyetylén používajú spracovatelia súpravu skrutky a suda na vytláčanie peny EPE, ktorá je optimalizovaná na vstrekovanie nadúvadiel do taveniny pri stabilnom tlaku. Existujú tiež baranové extrudéry, ktoré tlačia pevný blok materiálu, ako je PTFE alebo UHMWPE, dopredu skôr piestom než rotujúcou skrutkou. Tieto stroje neroztavia polymér rovnakým spôsobom ako závitovkové stroje; spoliehajú sa na vysoký tlak a vyhrievanú matricu.
| Typ extrudéra | Skrutkové usporiadanie | Typický pomer L/D | Najlepšie sa hodí pre | Bežné produkty |
|---|---|---|---|---|
| Jednoskrutkové | Jedna skrutka v sude | 20:1 až 34:1 | Stabilná dodávka taveniny pre štandardné polyméry | Rúry, profily, fólie, plechy, povlaky káblov |
| Paralelná dvojskrutka | Dve do seba zapadajúce súbežne sa otáčajúce skrutky | 28:1 až 48:1 | Intenzívne miešanie a miešanie | Predzmes, zmesi, recyklované pelety |
| Kónická dvojskrutka | Dve konvergentné protibežné skrutky | 16:1 až 25:1 | Jemné tavenie práškov citlivých na teplo | Tuhá PVC rúrka, profily, drevo-plastový kompozit |
| Planetárny valec | Centrálne vreteno s planetárnymi satelitmi | 5:1 až 15:1 | Tepelné spracovanie a homogenizácia taveniny | Filmové a listové linky ako čerpadlá taveniny |
| Gumové podávanie za studena | Jedna skrutka s hlbokým závitom | 8:1 až 16:1 | Vytláčanie nevulkanizovaných kaučukových zmesí | Gumové tesnenia, komponenty pneumatík, tesnenia |
| Ram extruder | Pohon piestu, bez otočnej skrutky | Neuplatňuje sa | Polyméry s vysokou viskozitou, ktoré sa sotva topia | PTFE a UHMWPE tyče, rúrky, profily |
Názov extrudéra vám hovorí o jeho závitovkovom usporiadaní a toto usporiadanie určuje materiál, ktorý dokáže spracovať, energiu miešania, ktorú dokáže dodať, a tvary produktu, ktoré dokáže ekonomicky udržiavať.
Skrutka a hlaveň: Hlavné komponenty, ktoré definujú extrudér
Konštruktéri strojov aj skúsení údržbári vám povedia, že skutočným extrudérom je závitovka a valec. Motor, prevodovka a vykurovací systém slúžia len na otáčanie skrutky a udržiavanie valca na správnej teplote. Ak pár skrutky a valca funguje zle, nič za ním to nedokáže opraviť. Táto kapitola vysvetľuje geometriu, materiály a okná spracovania, ktoré definujú, ako treba chápať súpravu skrutky a hlavne.
Geometria skrutiek: Priemer, L/D pomer a kompresný pomer
Prvé číslo v každom údajovom liste extrudéra je priemer závitovky, zvyčajne sa uvádza v milimetroch. Napríklad 75 mm jednozávitovkový extrudér znamená, že vonkajší priemer závitovky je 75 mm; výstupná kapacita sa mení zhruba so štvorcom priemeru, takže 90 mm skrutka môže poskytnúť výrazne vyšší výkon pri rovnakej rýchlosti skrutky. Druhé číslo je pomer L/D, teda pomer dĺžky hlavne k priemeru skrutky. Skrutka 75 mm s pomerom L/D 30 znamená, že efektívna dĺžka hlavne je 2250 mm. Dlhšie stroje poskytujú dlhší čas zotrvania a väčšiu dĺžku miešania, čo je užitočné, keď sa prísady musia pridávať postupne.
Kompresný pomer je pomer hĺbky kanála v zóne podávania k hĺbke kanála v zóne dávkovania. Predstavuje, ako silne je materiál stlačený, keď sa pohybuje pozdĺž skrutky. Typická skrutka na všeobecné použitie má kompresný pomer 2,5:1 až 3:1. Ak je pomer príliš nízky, tavenina nie je dostatočne natlakovaná a výstupné rázy; ak je príliš vysoká, tavenina sa prehrieva a polymér degraduje.
Konštrukcia hlavne a vnútorné obloženie
Hlaveň musí obsahovať vysoký tlak, rovnomerne viesť teplo a odolávať opotrebovaniu. Malé extrudéry používajú jednodielny valec vyrobený z kalenej ocele s nitridačnou úpravou vývrtu. Veľké stroje a stroje, ktoré pracujú s abrazívnymi alebo korozívnymi materiálmi, používajú bimetalový valec: pevný oceľový plášť s veľmi tvrdou vnútornou výstelkou aplikovanou odstredivým liatím alebo spekaním. Najbežnejšími materiálmi obloženia sú zliatiny železa s vysokým obsahom chrómu a karbidu volfrámu.
Opotrebenie v sude sa zvyčajne objavuje najskôr v zóne podávania, pretože materiál je tam stále pevný a vytvára vysoké trenie cez pelety. Pri materiáloch vystužených sklenenými vláknami sa oblasť vysokého opotrebenia často posúva do oblasti dávkovania, kde je rýchlosť taveniny vysoká a konce vlákien obrusujú kov. Korózia, ktorá je bežná pri spracovaní PVC alebo určitých retardérov horenia, ktoré uvoľňujú kyslé plyny, napáda celú dĺžku hlavne. Správny výber medzi nitridovanou oceľou, bimetalickou vysokochrómovou oceľou a bimetalickým karbidom volfrámu závisí od receptúry materiálu, nielen od rozpočtu.
 Bimetalová skrutka a hlaveň pre abrazívne a korozívne materiály Možnosti bimetalovej skrutky a valca s karbidom volfrámu alebo zliatinami na báze niklu poskytujú dlhú životnosť pre plasty vystužené sklenenými vláknami a korozívne plasty. Tvrdosť až HRC60-70 znižuje frekvenciu výmeny a podporuje nepretržitú prevádzku pri vysokých teplotách. Zobraziť produkt →
Skrutkové ocele sa riadia rovnakou filozofiou. Nitridované skrutky sú kalené v procese nitridácie plynom a poskytujú lacné riešenie pre štandardné polyméry. Pri abrazívnych zmesiach výrazne predlžuje životnosť bimetalová skrutka s tvrdým povrchom na hranách unášača alebo plná ochranná vrstva. Niektoré procesory si vyberajú dizajn s vymeniteľnou skrutkou, ktorý sa tiež nazýva modulárna skrutka, takže na tom istom stroji môže byť spustených niekoľko receptúr produktu iba výmenou skrutky, čo je prístup, ktorý tiež zjednodušuje údržbu.
Výber okna spracovania: Prečo nastavenia teploty suda Postupujte podľa materiálu
Nastavené hodnoty teploty suda nie sú nikdy ľubovoľné; sledujú spracovateľské okno polyméru. Každý termoplast mäkne a topí sa v relatívne úzkom rozsahu a pokles mimo tohto rozsahu spôsobuje viditeľné problémy s kvalitou. Ak je valec príliš studený, tavenina zostáva viskózna a nestabilná, čo spôsobuje prudký nárast a neroztopené granule v produkte. Ak je sud príliš horúci, polymér degraduje a produkt zožltne, skrehne alebo vybledne sivo. Z tohto dôvodu každá zmysluplná definícia extrudéra zahŕňa myšlienku cesty s riadenou teplotou od násypky k matrici.
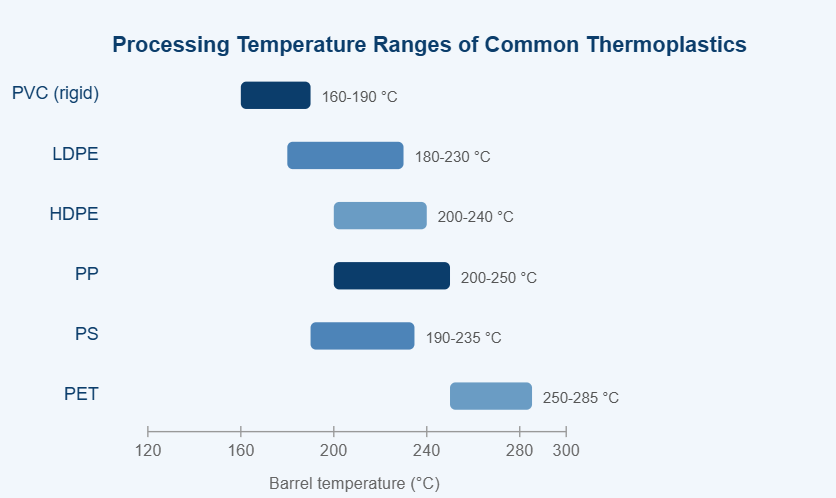
Typické teplotné okná valca pre šesť bežných termoplastov spracovávaných na závitovkových extrudéroch. Skutočné nastavené hodnoty závisia od času zotrvania, konštrukcie skrutky a balíkov stabilizátorov.
Vyššie uvedená tabuľka porovnáva približné okná teploty valca pre šesť termoplastov, ktoré sa bežne spracovávajú na jednozávitovkových a dvojzávitovkových extrudéroch. Prvou správou grafu je, že bežné komodity plasty nie sú vzájomne zameniteľné; každá živica vyžaduje svoju vlastnú teplotnú oblasť. PVC sedí na spodnom konci, pretože sa začína rozkladať okolo 200 °C, pričom uvoľňuje kyselinu chlorovodíkovú a rýchlo sa odfarbuje. Polyetylény pokrývajú zhovievavé a široké okno, a preto LDPE zostáva pre začiatočníkov najjednoduchším materiálom na vytlačenie. HDPE potrebuje o niečo vyššiu nastavenú hodnotu valca ako LDPE, aby sa zabránilo neroztopeným kryštálom vo filme. Polypropylén sa pred degradáciou správa podobne, ale jeho ostrý bod topenia znamená, že zmena len o niekoľko stupňov môže výrazne zmeniť tok taveniny. Polystyrén je tiež teplotne zhovievavý, ale na väčších strojoch má tendenciu vyžadovať dobré odvetrávanie. PET vyžaduje najvyššie teploty a pred vytláčaním je potrebné ho dôkladne vysušiť, pretože vlhkosť hydrolyzuje polymérny reťazec a znižuje viskozitu. Rôzne okná priamo ovplyvňujú konštrukciu skrutiek: nízkoteplotné materiály tolerujú vysoký šmyk, zatiaľ čo vysokoteplotné materiály vyžadujú nižší profil šmyku a dlhšiu dávkovaciu zónu. Preto, keď sa procesor zmení z PVC na PP na tom istom stroji, odporúčanou praxou je nahradiť súpravu skrutky-hlaveň súpravou určenou pre nový polymér. Kolísanie surovín, ako sú rôzne molekulové hmotnosti, tiež posúvajú ideálne okno, takže skúsený operátor vždy venuje pozornosť trendu teploty taveniny, nielen nastavenej hodnote suda. Stručne povedané, graf vysvetľuje, prečo skrutka a valec extrudéra nikdy nie sú univerzálne.
Možnosti a povrchové úpravy odolné voči opotrebovaniu
Nitridované puzdro
Tvrdený dusíkový povrch; nízke náklady; vhodné na čisté spracovanie PE a PP.
Bimetalová podšívka s vysokým obsahom chrómu
Vyvážená odolnosť proti opotrebovaniu a korózii; štandard pre zlúčeniny plnené mastencom a uhličitanom vápenatým.
Bimetalová podšívka z karbidu volfrámu
Špičková odolnosť voči opotrebovaniu pre abrazívne materiály plnené sklenenými vláknami a minerálmi.
Modulárna skrutka s vymeniteľnými opotrebovanými prvkami
Pre spracovateľov, ktorí často menia receptúry a chcú nižšie náklady na výmenu.
Voľba medzi týmito možnosťami mení celkové náklady na vlastníctvo stroja. Nitridovaný valec možno opraviť odstránením starého povrchu a opätovnou nitridáciou, ale opotrebované obloženie z karbidu volfrámu zvyčajne vyžaduje nový valec. Naopak, stroj s veľkým výstupom, na ktorom sa používajú zmesi zo sklenených vlákien, zvyčajne vráti obloženie z karbidu volfrámu v rámci jednej výrobnej sezóny, pretože sa znížia prestoje.
Skrutka a hlaveň sú jeden pracovný pár; geometria, trieda ocele a povrchová úprava musia byť prispôsobené polyméru a jeho plnivám a graf teploty spracovania je mapou pre túto voľbu.
Bežné priemyselné aplikácie extrudérov
Extrudéry sa objavujú takmer v každom odvetví výroby plastov, ale úlohy, ktoré vykonávajú, možno rozdeliť do dvoch skupín: priame tvarovanie hotového profilu a miešanie materiálov, ktoré sa potom formujú do peliet, fólie alebo iných polotovarov. Pri čítaní údajových listov zariadení je nevyhnutné pochopiť, do ktorej skupiny patrí vaša aplikácia.
| Priame tvarovanie hotových profilov
| Zloženie a regenerácia
|
Užitočné pravidlo: ak si výrobok musí zachovať presný prierez, vyberte typ extrudéra známy stabilným výstupom a použite skrutku určenú pre tento jeden výrobok; ak je produktom peleta alebo zmes, na ktorej presnom zložení záleží viac ako na jej tvare, zvoľte stroj s intenzívnym miešaním a doprajte si dlhší čas na údržbu pri výmene skrutiek.
Vytláčanie peny si zaslúži osobitnú zmienku, pretože spája tieto dve rodiny. Súprava závitovkového valca z EPE peny musí najprv úplne roztaviť polymér, potom do taveniny vstreknúť fyzikálne nadúvadlo a potom udržiavať taveninu pod vysokým tlakom až do výstupu z matrice. Celý profil skrutky je optimalizovaný pre túto dráhu tlaku, preto spracovatelia penového polyetylénu nepoužívajú štandardné PE skrutky.
Aplikácie extrúzie sa delia na priame tvarovanie a miešanie náročné na miešanie; výber nesprávnej rodiny strojov znamená boj s produktom, skrutkou a plánom údržby od prvého dňa.
Ako vybrať správny extrudér, skrutku a hlaveň
Výber extrudéra alebo výmena jeho skrutky a valca je rozhodnutie, ktoré by sa malo robiť s číslami údajového listu a nie s odhadmi. Najväčšiu váhu má päť faktorov.
- Recept na materiál a forma: typ živice, aditíva, plnivá, recyklovaný obsah a či sú krmivom panenské pelety alebo prášok.
- Výstupný cieľ: požadovaný kg/h, ktorý definuje minimálny priemer skrutky a výkon pohonu. Zdvojnásobenie priemeru závitovky približne štvornásobne zvýši kapacitu čerpania pri rovnakej rýchlosti závitovky.
- Požiadavky na kvalitu taveniny: tolerancie hrúbky steny, rozloženia plniva a farby; náročné tolerancie vyžadujú dlhší pomer L/D a prípadne bariéru alebo miešaciu skrutku.
- Prostredie opotrebovania a korózie: abrazívne plnivá, ako sú sklenené vlákna, mastenec a oxid titaničitý, a korozívne vedľajšie produkty, ako sú plyny rozkladu PVC, sa rozhodujú medzi nitridovanými a bimetalickými materiálmi.
- Existujúce rozhranie stroja: rozmery príruby, výška stredovej čiary, drážka pohonu, vykurovacie zóny a ovládací softvér sa musia presne zhodovať.
| Faktor | Čo overiť | Dôsledok nesprávneho výberu |
|---|---|---|
| Recept na polymér | Index toku taveniny, prísady, percento plniva, odbúrateľnosť | Prehrievanie, opotrebovanie skrutky alebo slabý rozptyl |
| Výstup | kg/h pri danej rýchlosti skrutky a protitlaku | Linka nemôže dosiahnuť produkčný cieľ |
| pomer L/D | Pomer dĺžky k priemeru potrebný pre recept | Krátke L/D znamená nestabilné topenie; dlhý L/D riskuje poškodenie teplom |
| Kompresný pomer | Prispôsobte sa typu polyméru a objemovej hmotnosti | Prudké, horiace alebo neroztopené granule |
| Ochrana proti opotrebovaniu | Typ obloženia pre hlaveň a obloženia pre skrutku | Predčasné opotrebovanie a kontaminácia výrobku kovovými časticami |
| Geometrický strih | Priemer, celková dĺžka, drážka pre pero, vykurovacie zóny, príruba | Stroj nie je možné nainštalovať alebo uniká tavenina |
Práca s výrobcom skrutiek a sudov
Pretože skrutka a valec sú diely na mieru, najlepšie výsledky dosiahnete pri spolupráci s výrobcom, ktorý pred cenovaním kladie správne otázky. Kompetentný výrobca plastových komponentov strojov požiada o značku stroja, priemer skrutky, pomer L/D, výstupný cieľ, polymér a prísady, ktoré používate, a aktuálny režim poruchy, či už ide o opotrebovanie, koróziu alebo zlé miešanie. Mali by sa dohodnúť aj na presných výkresových mierach, pretože rozmer pol milimetra môže zmeniť výkon a správanie pri tavení. Na mnohých exportných trhoch kupujú spracovatelia súpravy skrutiek priamo od výrobcu, aby sa vyhli prirážke sprostredkujúcich veľkoobchodníkov, a zároveň dostávajú aplikačnú podporu.
V našej vlastnej dielni, ktorá bola založená v roku 1990 a slúžila zákazníkom v Spojených štátoch, Nemecku, Dubaji, Vietname a Thajsku, sa často stretávame s tou istou chybou: spracovateľ si kúpi kompletný vytlačovací stroj od jedného dodávateľa a neskôr si kúpi súpravy závitoviek od iného zdroja, pričom očakáva, že budú vzájomne zameniteľné. V praxi sa sady skrutiek a hlavne musia vyrábať ako pár, so správnou radiálnou vôľou a toleranciami letu. Keď sú zladené, výkon na otáčku zostáva stabilný a stroj beží ticho; keď nie sú, všimnete si vlnenie, kolísanie teploty a rýchle opotrebovanie.
Výber súpravy skrutky a hlavne začína piatimi číslami: materiál, výstup, kvalita taveniny, prostredie opotrebovania a rozhranie stroja; končí to jedným na mieru prispôsobeným párom komponentov.
Údržba, opotrebovanie a životnosť
Aj správne zvolený extrudér sa opotrebuje. Skrutka a valec sú kontaktné časti stroja a každá otáčka skrutky vytvára malé trenie o stenu valca a o materiál. Skutočnou otázkou nie je, či dôjde k opotrebovaniu, ale ako rýchlo a v ktorej zóne.
Najbežnejšie mechanizmy opotrebovania
- Abrazívne opotrebovanie plnív: sklenené vlákna, uhličitan vápenatý, mastenec a oxid titaničitý pôsobia vo vnútri hlavne ako brúsny papier.
- Korozívne opotrebovanie kyslými vedľajšími produktmi: rozklad PVC uvoľňuje kyselinu chlorovodíkovú; spomaľujúce horenie a niektoré polyméry na bio báze uvoľňujú ďalšie agresívne zlúčeniny.
- Kontakt kov na kov spôsobený nesprávnym vyrovnaním, ohnutými skrutkami alebo nadmerným bočným zaťažením; toto je najrýchlejší spôsob, ako zničiť obe časti.
- Erózia v dávkovacej zóne a letových okrajoch v dôsledku vysokej rýchlosti taveniny, najviditeľnejšia na vystužených zmesiach alebo vysokoteplotných živiciach.
Symptómy, ktoré naznačujú opotrebovanie
- Výkon klesne o 10 % alebo viac pri rovnakej rýchlosti skrutky a protitlaku.
- Teplota taveniny začne kolísať bez zmeny nastavených hodnôt.
- Objavujú sa variácie hrúbky produktu, najmä pozdĺž jednej strany matrice.
- V tavenine sa objavujú čierne škvrny alebo tmavé pruhy; zachytený materiál v opotrebovaných vreckách časom degraduje.
- Zaseknutie skrutiek, nezvyčajný hluk alebo vysoký prúd motora naznačujú mechanické rušenie.
Základná preventívna rutina údržby
- Každých 6 až 12 mesiacov v závislosti od materiálu zmerajte vonkajší priemer skrutky a priemer vývrtu hlavne v oblasti podávania, kompresie a dávkovania.
- Uchovávajte záznamy o výkone na otáčku skrutky; pomalý klesajúci trend je spoľahlivejší ako jedno meranie.
- Pred vypnutím stroj dôkladne prepláchnite, najmä ak používate PVC alebo iné korozívne materiály.
- Skontrolujte hrany závitov, či nie sú zaoblené alebo prasknuté, a otvor hlavne, či nemajú ryhy alebo drsný povrch.
- Skontrolujte zarovnanie medzi prevodovkou a hlavňou a overte, či je skrutka rovná.
- Spolupracujte so spoľahlivým dodávateľom náhradných dielov a majte pripravenú náhradnú súpravu skrutky a valca pre kritické linky.
Bežná údržba predlžuje životnosť, ale v konečnom dôsledku každá sada skrutiek a hlavne dosiahne svoj limit. Všeobecným pravidlom v priemysle je, že nitridovaná skrutka za dobrých podmienok vydrží jeden až dva roky; bimetalová skrutka môže v brúsnej prevádzke vydržať tri až päť rokov alebo viac. Keď sa vývrt hlavne zväčší o viac ako približne 0,3 až 0,5 mm nad pôvodný rozmer, nová prispôsobená súprava je zvyčajne ekonomickejšia ako renovácia.
Opotrebenie v extrudéri nie je núdzové; je to normálny stav, ktorý možno sledovať, plánovať a spomaliť správnym výberom materiálu a jednoduchým postupom merania.
Často kladené otázky o extrudéroch
Toto sú otázky, ktoré si operátori a nákupné tímy najčastejšie kladú, keď začínajú s extrúziou.
Aká je jednoduchá definícia extrudéra?
Zjednodušene povedané, význam extrudéra vo výrobe plastov je stroj, ktorý nepretržite taví a pumpuje plastový materiál cez matricu, aby vytvoril dlhý výrobok s konštantným prierezom. Jednou vetou: surovina ide na jednu stranu, roztavený a stlačený materiál vychádza na druhú a skrutka vo vyhrievanom sude robí tlačenie a miešanie. Rovnaký výraz sa používa pri vytláčaní kovov, ale pri plastoch „extrudér“ takmer vždy znamená závitovkový vytláčací stroj s valcom a rotujúcou závitovkou.
Aký je rozdiel medzi extrudérom a vstrekovacím lisom?
Extrudér pracuje nepretržite a vyrába nekonečné profily, fólie, dosky alebo pelety. Vstrekovací stroj pracuje prerušovane: taví polymér pomocou závitovky, vstrekuje taveninu do uzavretej formy, udržiava tlak, potom otvorí formu a vysunie diel. Mnoho procesorov vlastní oba typy. Súprava skrutky a valca vstrekovacieho stroja je podobná, ale zvyčajne kratšia a navrhnutá na vratný pohyb, takže ju nemožno jednoducho nahradiť závitovkou extrudéra.
Čo vlastne robí skrutka vo vnútri extrudéra?
Skrutka má tri úlohy: niesť pevný materiál dopredu, roztaviť ho a vytvoriť tlak. Vyzerá to ako jednoduchá špirála, ale jej hĺbka kanála, rozstup letu a dĺžka určujú, koľko tepla sa vytvára trením, ako dobre sú zmiešané prísady a ako stabilný je výstup. Malá zmena kompresného pomeru môže zmeniť teplotu taveniny o niekoľko stupňov, preto je skrutka považovaná za srdce stroja.
Aké materiály je možné spracovať na extrudéri?
Väčšina termoplastov: PE, PP, PVC, PS, ABS, PA, PET a mnohé kopolyméry, ako aj kaučukové zmesi a niektoré potravinárske pasty v potravinárskom priemysle. Limitujúcimi faktormi sú tok taveniny, tepelná stabilita a korózia hlavne. Materiály, ktoré sa rozkladajú v blízkosti svojich teplôt topenia, ako je PVC, vyžadujú konštrukcie skrutiek s nízkym strihom; materiály s veľmi vysokou viskozitou taveniny, ako je PTFE, si vyžadujú špeciálne zariadenie typu barana namiesto bežnej skrutky.
Jednoduchá skrutka alebo dvojitá skrutka: čo je lepšie?
Ani jedno nie je všeobecne lepšie; dva typy odpovedajú na rôzne otázky. Ak je vašou úlohou jednoduchá výroba rúr alebo fólií, jednozávitovkový extrudér je lacný a ľahko sa obsluhuje. Ak potrebujete do polyméru primiešať pigmenty, plnivá alebo recyklovaný obsah, alebo namiesto peliet podávate prášok, je efektívnejší dvojzávitovkový extrudér. Pre PVC prášok si mnoho spracovateľov na celom svete vyberá kužeľovú dvojitú skrutku, pretože poskytuje jemné tavenie pri vysokom výkone. Výraz „lepšie“ závisí od vášho receptu, cieľového výstupu a tolerancií produktu.
Ako dlho vydržia závitovky a sudy extrudéra?
Životnosť sa pohybuje od menej ako jedného roka po viac ako päť rokov v závislosti od abrazívneho a korozívneho obsahu materiálu, teploty valca, rýchlosti skrutky a od toho, ako starostlivo je stroj udržiavaný. Prevádzka zmesí vystužených sklenenými vláknami s nitridovaným valcom často spôsobuje viditeľné opotrebovanie počas jednej sezóny; bimetalické obloženie z karbidu volfrámu v rovnakej prevádzke môže trvať niekoľkonásobne dlhšie. Inteligentnou metódou je pravidelné meranie priemeru skrutky a vŕtania valca a výmena súpravy, keď sa objaví pokles výkonu alebo zmena hrúbky.
Praktická definícia extrudéra je kontinuálny taviaci a čerpací stroj a o jeho skutočnej identite rozhoduje pár závitoviek a valcov vo vnútri.
Pochopenie významu extrudéra si nevyžaduje diplom z polymérneho inžinierstva, ale vyžaduje si správny mentálny model. Akonáhle uvidíte stroj ako nepretržité päťstupňové potrubie: podávanie, tavenie, miešanie, dávkovanie a formovanie, každý technický list, každý zoznam náhradných dielov a každý rozhovor o riešení problémov sa stanú transparentnejšími.
S viac ako tromi desaťročiami skúseností vo výrobe jednozávitovkových sudov, paralelných dvojitých, kužeľových dvojitých, planetárnych a bimetalových súprav závitovkových sudov naša spoločnosť dodáva jednotlivé komponenty aj kompletné riešenia závitovkových sudov výrobcom plastových strojov a spracovateľom plastov. Ak vaša súčasná linka trpí prudkým nárastom výkonu, nerovnomerným tavením alebo rýchlym opotrebovaním skrutiek, pošlite nám značku stroja a receptúru produktu a my vám odporučíme súpravu valcov so skrutkami, ktorá vyhovuje vášmu stroju aj vášmu rozpočtu.
Vysokokvalitný pár skrutky a valca je najúspornejším vylepšením výkonu, ktoré môže procesor dosiahnuť: zlepšuje stabilitu výstupu, tolerancie produktu, energetickú účinnosť a zároveň interval výmeny.
Vybrané ložiskové displej


 浙公网安备 33090202000520 号
