


Autor: Weibo
Dátum: Sep 15, 2026
Význam extrudéra: Typy, pracovné princípy, aplikácie a sprievodca výberom
Význam naprtrudéra začína jednou jednoduchou myšlienkou: extrudér je stroj, ktorý tlačí materiál cez matricu, aby ho nepretržite tvaroval. Pri spracovaní plastov to zvyčajne znamená plnenie polymérových peliet do vyhrievaného suda, ich roztavenie pomocou rotujúcej závitovky a vytlačenie taveniny cez pevný otvor, aby sa vytvorila rúrka, fólia, plech, profil alebo pelety. Definícia znie stručne, ale táto fráza zahŕňa širokú rodinu strojov, od kompaktného gumového extrudéra v továrni až po paralelnú dvojzávitovkovú miešaciu linku 40:1. Inžinieri, nákupné tímy a údržbárske tímy interpretujú význam extrudéra prostredníctvom stroja, ktorý obsluhujú, takže stojí za to rozobrať tento termín z niekoľkých uhlov.
Táto príručka vysvetľuje význam extrudéra v praktických pojmoch: pôvod slovníka, pracovný princíp, konfigurácie hlavnej skrutky a valca, aplikácie, ktoré sa spoliehajú na extrúzne zariadenie, a úvahy o výbere a údržbe, ktoré sú pre kupujúcich dôležité. Čerpáme tiež zo skúseností spoločnosti Zhoushan Microwave Machinery, čínskeho výrobcu skrutiek a sudov, ktorý bol založený v roku 1990, aby sme ukázali, ako sa definícia premieta do skutočných rozhodnutí dodávateľov. Na konci by ste mali byť schopní vysvetliť, čo je extrudér, poukázať na časti, ktoré určujú jeho výkon, a klásť správne otázky pri porovnávaní strojov alebo náhradných dielov.
Stručne povedané, význam extrudéra v priemyselnej praxi je kontinuálne tvarovanie roztaveného alebo zmäkčeného materiálu skrutkovým tlakom cez matricu a kombinácia závitovky a valca vo vnútri stroja určuje väčšinu jeho schopností a nákladov.
Význam extrudéra: Za definíciou slovníka
Slovníky definujú extrudér ako „stroj, ktorý tvaruje materiál jeho pretláčaním cez matricu“. Táto fráza zachytáva základný pohyb, ale vynecháva podmienky vo vnútri stroja. Typický plastový extrudér jednoducho nepretláča studené pelety cez otvor. Musí privádzať materiál, zhutňovať ho, roztaviť ho trením a vonkajším teplom, primiešať akékoľvek prísady alebo farbivá, vytvoriť tlak a potom pretlačiť homogénnu taveninu cez matricu, ktorá vytvorí konečný prierez. Stručne povedané, význam extrudéra v dizajne zariadenia je tvarovaný skrutkou, valcom, vykurovacím systémom, prevodovkou a matricou spolu, nie samotnou matricou.
Toto slovo má dlhú lingvistickú históriu. „Extruder“ pochádza z latinčiny extrudere , kombinácia ex (vonku) a trudere (tlačiť). Tento pôvod vysvetľuje, prečo sa to isté slovo objavuje vo veľmi odlišných oblastiach. V potravinárskom priemysle extrudér varí a tvaruje občerstvenie a krmivo pre zvieratá. Pri spracovaní keramiky a kovov extrudéry pretláčajú hlinu alebo vyhrievané predvalky cez matrice. Pri 3D tlači malý extrudér podáva tenký prameň filamentu do horúcej trysky. Každé z týchto zariadení zdieľa rovnaký princíp: aplikujte tlak na materiál a nechajte tvarovaný otvor určiť výsledok.
V rámci spracovania plastov tento pojem nesie určité špecifické predpoklady, ktoré je užitočné poznať. Po prvé, extrudér je kontinuálny stroj, zatiaľ čo vstrekovací stroj je cyklický. Po druhé, extrudér sa vzťahuje na celý stroj, zatiaľ čo výrazy "skrutka extrudéra" a "valec extrudéra" sa týkajú dvoch najdôležitejších komponentov vo vnútri. Po tretie, výstupom extrudéra, často nazývaného extrudát, môže byť čokoľvek od hotovej rúry až po polotovar plechu, ktorý ide na ďalšie spracovanie. Zapamätanie si týchto rozdielov značne uľahčuje komunikáciu s dodávateľmi strojov, pretože to isté slovo sa objavuje v katalógoch produktov, procesnej dokumentácii a manuáloch údržby s mierne odlišnými odtieňmi významu.
Praktická definícia extrudéra preto závisí od kontextu: pre výrobcu strojov je to kompletná spracovateľská linka, pre výrobcu komponentov je to zostava skrutky a suda a pre operátora závodu je to zariadenie, ktoré premieňa surovinu na predajný produkt.
Ako funguje extrudér: princíp fungovania a základné komponenty
Keď už viete, čo je extrudér, ďalšou vrstvou významu extrudéra je, ako premieňa pevný polymér na súvislú taveninu. Proces má rovnakú logickú postupnosť v takmer každom závitovkovom extrudéri. Skrutka sa otáča vo vnútri tesne priliehajúceho valca, pričom pri vonkajšom zahrievaní vytvára mechanické trenie. Roztavený polymér sa potom hromadí na hlave valca a je vytláčaný cez medzeru matrice.
Proces extrúzie krok za krokom
- Kŕmenie - Materiál vstupuje do suda cez násypku, buď samospádom alebo silovým podávačom. Plniace hrdlo je zvyčajne chladené vodou, aby sa zabránilo predčasnému roztaveniu a premosteniu.
- Preprava a kompresia - Skrutkový kanál prenáša materiál dopredu. Keď sa hĺbka kanála zníži, materiál sa stlačí, vytlačí vzduch a začne mäknúť.
- Tavenie a plastifikovanie - Teplo z trenia z rotácie skrutky plus pásy ohrievača valca roztavia polymér. Bariérové lety alebo miešacie prvky zlepšujú rovnomernosť taveniny.
- Dávkovanie a tlakovanie - Posledná skrutková sekcia riadi výstupnú rýchlosť, vyhladzuje kolísanie tlaku a dodáva hlavici konzistentnú teplotu taveniny.
- Formovanie v matrici - Tavenina prechádza cez sitá, lámaciu dosku a potom matricu, ktorá dodáva extrudátu jeho konečný prierez a veľkosť.
- Chladenie a následná manipulácia - Po matrici sa produkt kalibruje, chladí, ťahá, strihá alebo navíja v závislosti od aplikácie.
Hlavné komponenty extrudéra
Každý extrudér, bez ohľadu na veľkosť alebo výrobcu, obsahuje nasledujúce hlavné časti. Pochopenie ich úloh pomáha personálu údržby a kupujúcim porovnávať stroje s istotou.
| Komponent | Funkcia | Vplyv na kvalitu produktu |
|---|---|---|
| Skrutka | Dopravuje, stláča, taví a mieša materiál | Určuje výkon, kvalitu taveniny a spotrebu energie |
| Hlaveň | Obklopuje skrutku a prenáša teplo | Ovplyvňuje reguláciu teploty a ochranu proti opotrebovaniu skrutiek |
| Systém vykurovania a chladenia | Udržuje požadovaný teplotný profil | Zabraňuje degradácii a zaisťuje konzistenciu taveniny |
| Prevodovka a hnací motor | Otáča skrutku požadovanou rýchlosťou a krútiacim momentom | Nastavuje maximálnu priepustnosť a stabilitu krútiaceho momentu |
| Balenie lámacej dosky a sita | Filtruje nečistoty a vytvára tlak | Zlepšuje čistotu taveniny a miešanie |
| Zomrieť | Vytvaruje extrudát do požadovaného tvaru | Definuje rozmerovú presnosť a povrchovú úpravu |
Pre kupujúcich a inžinierov si skrutka a hlaveň zaslúžia osobitnú pozornosť. Tieto dve časti sa opotrebúvajú pri vysokej teplote a tlaku a ich zliatina, tepelné spracovanie a povrchové kalenie určujú, ako dlho môže extrudér bežať, kým je potrebná údržba. Výrobca ako Microwave Machinery, ktorý vyrába skrutku aj valec, môže ovládať lícovanie, výber materiálu a povrchovú úpravu ako zladený systém, čo je praktická výhoda pri výmene komponentov na existujúcej linke.
Pomer dĺžky skrutky k priemeru: kľúčová špecifikácia
Medzi špecifikáciami, ktoré definujú význam extrudéra z technického hľadiska, si zvláštnu pozornosť zaslúži pomer dĺžky k priemeru závitovky. Pomer L/D porovnáva pracovnú dĺžku skrutky s jej priemerom a priamo ovplyvňuje, koľko roztavenia, miešania a natlakovania môže skrutka dodať. Vyššia hodnota L/D zvyčajne poskytuje dlhší čas zotrvania a lepšiu plastifikáciu, a preto majú vysokovýkonné a kompaundačné linky tendenciu používať dlhšie skrutky. Rôzne konfigurácie skrutiek sa vyvinuli okolo rôznych rozsahov L/D a ich správne prečítanie vám pomôže porovnať katalógové listy dodávateľov. Stĺpcový graf nižšie sumarizuje typické pomery L/D pre päť bežných závitovkových konfigurácií extrudéra.
Typický pomer L/D podľa konfigurácie skrutiek
Planetárna skrutka 18:1
Kónická dvojitá skrutka 22:1
Všeobecne s jednou skrutkou 25:1
Jednoskrutkové potrubie alebo fólia 30:1
Paralelné dvojité zloženie 40:1
Čítanie grafu zdola nahor odhaľuje jasnú logiku významu extrudéra v dizajne stroja. Planétová konfigurácia má najkratšiu L/D, pretože jej valivé vretená rozdeľujú napätie na veľkú plochu, takže na dosiahnutie dobrej kvality taveniny nepotrebuje dlhý valec. Kužeľová dvojitá skrutka tiež zostáva kompaktná, čo vyhovuje jej typickej úlohe plastifikácie tuhého PVC pri nízkej teplote spracovania. Jednoskrutka na všeobecné použitie pracuje v pomere 25:1, pretože táto geometria poskytuje spoľahlivé vyváženie pre väčšinu peliet, ktoré budete podávať. Keď si aplikácia vyžaduje vyššiu kvalitu taveniny, dĺžka jednej skrutky sa predĺži na 30:1, ako je vidieť na potrubiach a fóliových vedeniach. Paralelná dvojitá skrutka v pomere 40:1 predstavuje druhý extrém: dlhý valec poskytuje viacero zmiešavacích zón a umožňuje umiestnenie prívodných otvorov pozdĺž valca. V praxi pomer L/D ovplyvňuje aj podlahovú plochu inštalácie, náklady na ohrev suda a postupy odstraňovania skrutiek. Dlhšia skrutka znamená väčší kontakt s povrchom, čo zvyšuje požiadavky na krútiaci moment z prevodovky. Znamená to tiež, že výrobca sudov musí kontrolovať priamosť pri väčšej dĺžke, a preto je pri objednávaní dlhých sudov dôležitá presnosť obrábania. To je jeden z dôvodov, prečo skúsení kupujúci jednoducho nepožadujú najväčší dostupný L/D. Špecifikujú L/D, ktoré zodpovedajú materiálu, profilu skrutky a následnému zariadeniu. Tento druh zosúladenia je presne tým, kde výrobca skrutiek a hlavne získava svoju hodnotu. Keď nabudúce dodávateľ ponúkne extrudér alebo náhradný valec, budete vedieť, že číslo L/D je viac než len rozmer; je to údaj o tom, na koľko práce je stroj navrhnutý.
Pracovný princíp extrudéra možno zhrnúť ako podávanie, kompresia, tavenina, odmerka a forma; každý komponent medzi násypkou a matricou existuje, aby bol jeden z týchto piatich krokov stabilnejší.
Hlavné typy extrudérov používaných v priemysle
Skupina extrudérov je zvyčajne kategorizovaná podľa geometrie závitovky a každý typ slúži inému prevádzkovému výklenku. Poznanie týchto kategórií prehĺbi vaše pochopenie významu extrudéra a pomôže vám, keď si prečítate zoznam produktov výrobcu.
Jednozávitovkové extrudéry
Jednozávitovkové extrudéry sú najbežnejšou konfiguráciou pri spracovaní plastov. Jedna skrutka sa otáča v hladkom valci a materiál sa pohybuje dopredu cez špirálové kanály. Tento dizajn je ekonomický, mechanicky jednoduchý a spoľahlivý na spracovanie dobre zložených peliet. Dominuje v aplikáciách, ako je extrúzia rúr, extrúzia profilov, vyfukovanie fólií a odlievanie plechov, kde sú konzistentný výkon a teplota dôležitejšie ako intenzívne miešanie. Jednozávitovkový valec pre aplikácie extrudéra je typicky prispôsobený typu polyméru, výstupnej rýchlosti a pomeru L/D zvolenému technikom procesu.
 Jednozávitovkový sud pre extrudér s modulárnym dizajnom Tento valec vyhovuje štandardným procesom extrúzie, ako sú rúry, profily a fólie. Jeho modulárna konštrukcia zjednodušuje údržbu, zatiaľ čo skrutky z legovanej ocele a presné riadenie teploty podporujú konzistentné tavenie a efektívny výstup. Zobraziť produkt →
Dvojzávitovkové extrudéry
Dvojzávitovkové extrudéry používajú dve paralelné alebo kužeľové závitovky, ktoré bežia vedľa seba. Ďalej sa delia na korotujúce a protibežné typy a na do seba zapadajúce a nezasahujúce páry. Súbežne sa otáčajúce paralelné dvojité závitovky sú ťahúňmi miešania, výroby predzmesi a odstraňovania prchavých látok, pretože vytvárajú kontrolovaný strih a samočistiaci účinok. Kónické dvojité závitovky majú širší koreň na prívodnom konci a menší priemer na výstupnom konci, čo poskytuje vysoký kompresný pomer bez nadmerného zahusťovania materiálu; sú klasickou voľbou pre PVC potrubia a profilové linky. Zostava kónickej dvojitej skrutky a valca je navrhnutá tak, aby zvládla nízku citlivosť PVC na strih pri zachovaní stabilného dodávania taveniny do matrice.
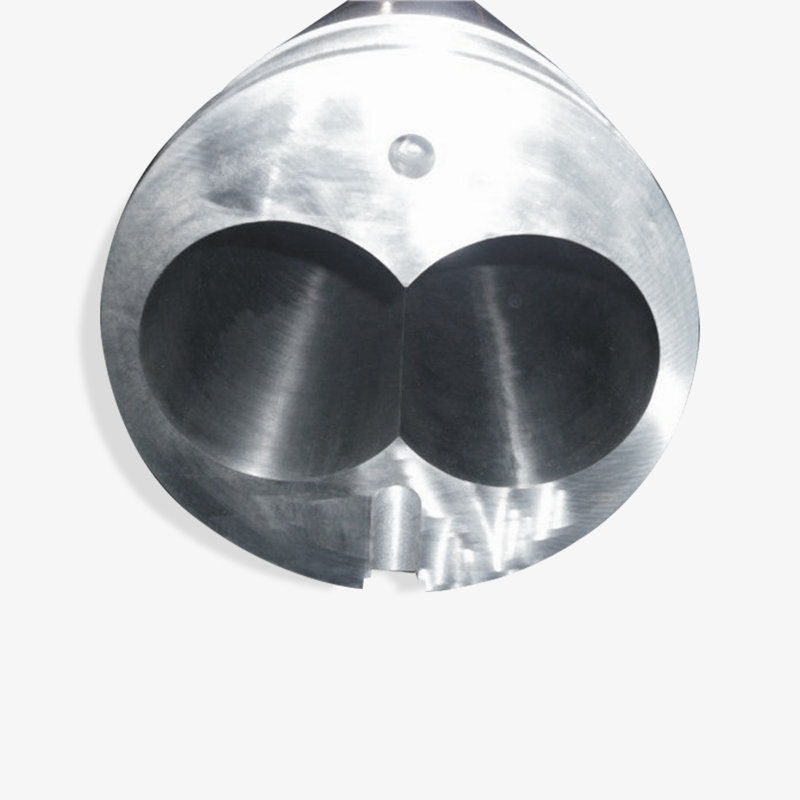 Kónická dvojitá skrutka a hlaveň pre PVC Táto kónická dvojitá skrutka a valec, skonštruované na spracovanie s nízkym strihom, dodávajú do matrice stabilnú taveninu. Ponúka vysoký kompresný pomer a rovnomerné miešanie, vďaka čomu je spoľahlivou voľbou pre PVC potrubia a profilové vedenia. Zobraziť produkt →
Planetárne závitovkové extrudéry
Planetárny závitovkový extrudér kombinuje jednu centrálnu hlavnú závitovku s niekoľkými planétovými závitovkami usporiadanými po jeho obvode. Planétové vretená sa odvaľujú medzi hlavnou skrutkou a drážkovaným valcom, čím vytvárajú veľký povrchový kontakt a jemný strih. Toto usporiadanie je vynikajúce pre materiály citlivé na teplo, najmä tvrdé PVC a iné zlúčeniny, ktoré sa pri vysokom strihu degradujú. Pretože miešanie prebieha na mnohých malých kontaktných miestach, teplota taveniny zostáva nízka a prísady sú distribuované veľmi rovnomerne.
Baranové a piestové extrudéry
Piestové extrudéry a piestové extrudéry nepoužívajú rotujúcu závitovku. Tlačia materiál vratným piestom, čo je užitočné pre ultra-vysokomolekulárne polyméry, gumové predlisky a určité potravinové pasty, ktoré neznesú miešanie skrutkami. Ich výkon je menej rovnomerný ako u závitoviek, ale spoľahlivo zvládajú náročné materiály a často sa nachádzajú v špecializovaných výrobných linkách, kde je hlavnou požiadavkou tlak, nie miešanie.
Porovnanie typov extrudérov
V tabuľke nižšie sú uvedené približné referenčné rozsahy pre každú konfiguráciu. Skutočné hodnoty závisia od materiálu, konštrukcie skrutiek a nastavenia linky, takže ich použite ako východiskový bod, nie ako špecifikáciu nákupu.
| Typ | Bežná rýchlosť skrutky | Typické L/D | Najlepšie sa hodí pre |
|---|---|---|---|
| Jedna skrutka | 20-120 ot./min | 25-30:1 | Rúrka, profil, fólia, plech, štandardné pelety |
| Paralelná dvojitá skrutka | 200-600 ot./min | 32-48:1 | Zmiešavanie, predzmes, devolatilizácia |
| Kónická dvojitá skrutka | 10-60 ot./min | 18-25:1 | PVC rúrka, profily, plech |
| Planetárna skrutka | 10-50 ot./min | 16-20:1 | Materiály citlivé na teplo, zlúčeniny PVC |
| Ram extruder | Nie je skrutkovaný | Neuplatňuje sa | UHMWPE, gumené predlisky, pasty |
Typ extrudéra, ktorý potrebujete, je určený menej značkou a viac materiálom, požadovanou rýchlosťou šmyku a následným tvarom produktu; to je dôvod, prečo sa dodávatelia pýtajú na váš recept predtým, ako ponúknu stroj.
Aplikácie extrudérov v rôznych odvetviach
Význam extrudéra zostáva abstraktný, kým ho neprepojíte so skutočnými produktmi. Stroj sa používa na výrobu takmer každého plastového polotovaru v kontinuálnej forme a v prispôsobených verziách slúži aj pre gumárenský, kovový, keramický a potravinársky priemysel. Spoločný závit je vždy rovnaký: materiál je tlačený cez matricu a nadobúda pevný prierez.
- Rúry a profily - PVC, PE a PP potrubia pre rozvody vody, kanalizácie a plynu, plus okenné profily, zárubne a ozdobné lišty.
- Film a list - Vyfukovaná fólia na balenie, liata fólia a fólie na tvarovanie za tepla na podnosy, poháre a blistre.
- Zmiešavanie a peletizácia - Dvojzávitovkové linky, ktoré miešajú prísady, plnivá a farbivá do homogénnych peliet.
- Penové výrobky - EPE perlová bavlnená pena, izolačná doska XPS a iné chemicky fúkané peny.
- Drôt a kábel - Extrudovaný povlak, ktorý nanáša izolačné a plášťové vrstvy na jadrá vodičov.
- Gumové výrobky - Gumové extrudéry podávajú pásové alebo profilované polotovary pred vulkanizáciou.
- Jedlo a krmivo - Extrudéry na varenie tvarujú občerstvenie, raňajkové cereálie a krmivo pre domáce zvieratá.
- 3D tlač - Malý extrudér na vlákna taví a nanáša plastové vrstvy.
Napríklad pri extrúzii peny je navrhnutá špeciálna závitovka a valec na extrúziu peny EPE so špeciálnou geometriou miešania a chladenia taveniny na riadenie plynnej fázy vo vnútri taveniny. Tento detail ukazuje, prečo pri výbere náhradných dielov nestačí všeobecný význam extrudéra: geometria závitovky musí zodpovedať procesnej chémii, nielen modelu stroja.
Oblasti použitia a typické konfigurácie skrutiek
Nasledujúca tabuľka ponúka rýchly prehľad o tom, ktorý typ extrudéra sa bežne vyberá v rôznych segmentoch produktov. Skutočné konštrukcie strojov sa líšia, preto s hodnotami zaobchádzajte skôr ako s priemyselnou orientáciou než ako s konečným technickým výpočtom.
| Aplikácia | Typický výstup | Bežný typ skrutky | Požiadavka na kritický proces |
|---|---|---|---|
| Vodná fajka | 200-1000 kg/h | Jedna skrutka or conical twin | Stabilná hrúbka, nízky počet gélov |
| PVC okenný profil | 100-500 kg/h | Kónická dvojitá skrutka | Rovnomerná fúzia, nízka degradácia |
| Zmiešavacia predzmes | 500-3000 kg/h | Paralelná dvojitá skrutka | Vysoký rozptyl, samočistenie |
| EPE penová doska | 80-300 kg/h | Špeciálna jednoduchá závitovka s miešacími kolíkmi | Štruktúra uzavretých buniek, chladenie taveniny |
| Predlisok z gumenej hadice | 50-400 kg/h | Gumová závitovka extrudéra | Nízky nárast teploty, jednotný tvar |
Každá aplikácia extrúzie sa premieta do špecifického dizajnu skrutky a valca; rúry, fólie, peny a zlúčeniny vyzerajú na všeobecnom diagrame podobne, ale v praxi vyžadujú veľmi odlišnú geometriu skrutiek.
Ako si vybrať extrudér: Kritériá výberu pre kupujúcich
Výber extrudéra je technickým a ekonomickým rozhodnutím. Nákupné tímy sa často zameriavajú na cenu a dodávku, zatiaľ čo výrobní inžinieri sa zameriavajú na kvalitu a stabilitu taveniny. Kompletný výberový proces by mal uspokojiť obe strany. Nižšie uvedené pravidlá platia bez ohľadu na to, či kupujete kompletný extrúzny stroj alebo náhradnú súpravu skrutky a hlavne.
Päť faktorov, ktoré riadia výber
- Druh materiálu - Skupina polymérov, prísady a požadované okno spracovania určujú geometriu skrutky a materiál valca.
- Výstupná rýchlosť - Merané v kilogramoch za hodinu, nie výkon motora, pretože konštrukcia skrutky a objem hlavne určujú skutočný limit.
- Geometria konečného produktu - Rúrka, fólia, profil, plech a pelety vyžadujú rôzne požiadavky na lisovanie, chladenie a ťahanie.
- Opotrebenie prostredia - Abrazívne plnivá, recyklovaný materiál a vysoké prevádzkové teploty urýchľujú opotrebovanie skrutky a valca.
- Energia a infraštruktúra - Dostupné napätie, chladiaca voda, stlačený vzduch a podlahová plocha ovplyvňujú konečný výber stroja.
Referenčný rámec pre porovnávanie návrhov dodávateľov
Keď vám dodávateľ pošle cenovú ponuku, technický list zvyčajne obsahuje nasledujúce parametre. Karty nižšie zobrazujú päť čísel, ktoré by ste mali porovnať v rôznych ponukách.
Materiál
PE, PP, PVC, PA alebo zmes
PE, PP, PVC, PA alebo zmes
Výstup
Cieľový kg/h a rýchlosť skrutky
Cieľový kg/h a rýchlosť skrutky
pomer L/D
Vybrané podľa typu procesu
Vybrané podľa typu procesu
Kompresný pomer
Typický rozsah 2:1 až 4:1
Typický rozsah 2:1 až 4:1
Materiál skrutky
Nitridované alebo bimetalické
Nitridované alebo bimetalické
Materiálová kompatibilita je na prvom mieste. Skrutka určená pre mäkké PVC nedodá rovnakú kvalitu taveniny s polyetylénom s vysokou hustotou a skrutka určená na pelety môže zápasiť s práškom alebo prebrúsením. Výstupný cieľ potom vylučuje mnoho strojov: 60 mm jednozávitovkový extrudér nemôže konkurovať 75 mm paralelným dvojitým závitovkám pre priechodnosť zmesí, bez ohľadu na výkon motora. Pomer L/D a kompresný pomer by mali byť navrhnuté na základe vášho produktu, nie na základe štandardného katalógu, pretože všetky rúry, fólie a profily vyžadujú rôzne krivky topenia. Napokon materiál skrutiek a povrchová úprava naznačujú, koľko údržby by ste si mali na najbližšie roky rozpočítať.
Jednoduchá skrutka alebo dvojitá skrutka: Rýchla kontrola v dvoch stĺpcoch
Ak sa stále rozhodujete medzi dvoma najbežnejšími konfiguráciami, toto jednoduché porovnanie môže viesť rozhovor s vaším dodávateľom.
| Vyberte si jednozávitovkový extrudér, keď... Váš materiál prichádza ako dobre zložené pelety, výkon pod 800 kg/h je akceptovateľný, vašou prioritou je prevádzková jednoduchosť a nižšia počiatočná investícia a konečným produktom je rúra, profil, fólia alebo plech vyrobený zo štandardných polymérov. | Vyberte si dvojzávitovkový extrudér, keď... Dávkujete prášok alebo receptúru s aditívami, potrebujete vysokú disperziu alebo odplyňovanie, spracovávate tvrdé PVC pri nízkom strihu alebo miešate predzmes rýchlosťou niekoľko stoviek kilogramov za hodinu. |
Dôležité sú aj skúsenosti dodávateľa. Výrobca, ktorý dodáva výrobcom originálnych dielov a používateľov na trhu s náhradnými dielmi vo viacerých krajinách, má s väčšou pravdepodobnosťou zdokumentované riešenia bežných problémov, ako sú premostenia, rázy alebo predčasné opotrebovanie skrutiek. Napríklad Microwave Machinery dodáva skrutkové a sudové komponenty na trhy vrátane Spojených štátov, Nemecka, Dubaja, Vietnamu a Thajska od roku 1990, čo poskytuje jeho inžinierskemu tímu širokú spätnú väzbu zo skutočných extrúznych liniek pracujúcich v rôznych klimatických podmienkach, surovinách a úrovniach zručností operátora.
Nikdy si nevyberajte extrudér len podľa ceny za kilogram výstupu; špecifikácia skrutky a valca, skúsenosti dodávateľa s procesom a popredajná podpora rozhodujú o skutočných nákladoch na vlastníctvo počas piatich rokov.
Údržba extrudéra: Ochrana skrutky a hlavne
Extrudér, ktorý beží nepretržite počas troch zmien, čelí agresívnym podmienkam: abrazívne plnivá, vysoké teploty valca a cyklické tepelné namáhanie. Skrutka a valec sa preto považujú za vymeniteľné diely podliehajúce opotrebovaniu, nie za trvalé komponenty. Ich životnosť závisí od spracovávaného materiálu, konštrukcie skrutiek, metalurgie a bežnej údržby.
Bežné príznaky, že skrutka alebo valec vyžaduje pozornosť, zahŕňajú kolísanie výstupného tlaku, stúpajúcu teplotu taveniny, zlú kvalitu povrchu, čierne škvrny alebo náhly pokles výkonu. Jednoduchým pravidlom je zmerať priemer skrutky a vŕtanie hlavne pri každej plánovanej údržbe a porovnať ich s tolerančnou tabuľkou výrobcu. Je tiež potrebné pamätať na to, že modulárny dizajn môže zlepšiť údržbu: podávacie sekcie, valcové segmenty a dokonca aj skrutkové prvky možno vymieňať jednotlivo namiesto výmeny celého komponentu, čo znižuje prestoje aj náklady. An vysvetlenie toho, ako modulárny dizajn zlepšuje efektivitu údržby a výrobný výkon systému s jedným valcom extrudéra poskytuje praktický príklad tohto prístupu.
Ochrana proti opotrebovaniu je ďalším nákupným rozhodnutím, ktoré patrí do rozpočtu údržby. Nitridované skrutky si poradia so štandardnými materiálmi, zatiaľ čo bimetalový valec so zliatinovou výstelkou odolnou voči opotrebovaniu predlžuje životnosť, keď linka spracováva plnený alebo recyklovaný materiál. Výmena suda stojí oveľa viac ako výber správneho obloženia na začiatku, a preto sa skúsení OEM pýtajú na recept predtým, ako dokončia špecifikáciu komponentov.
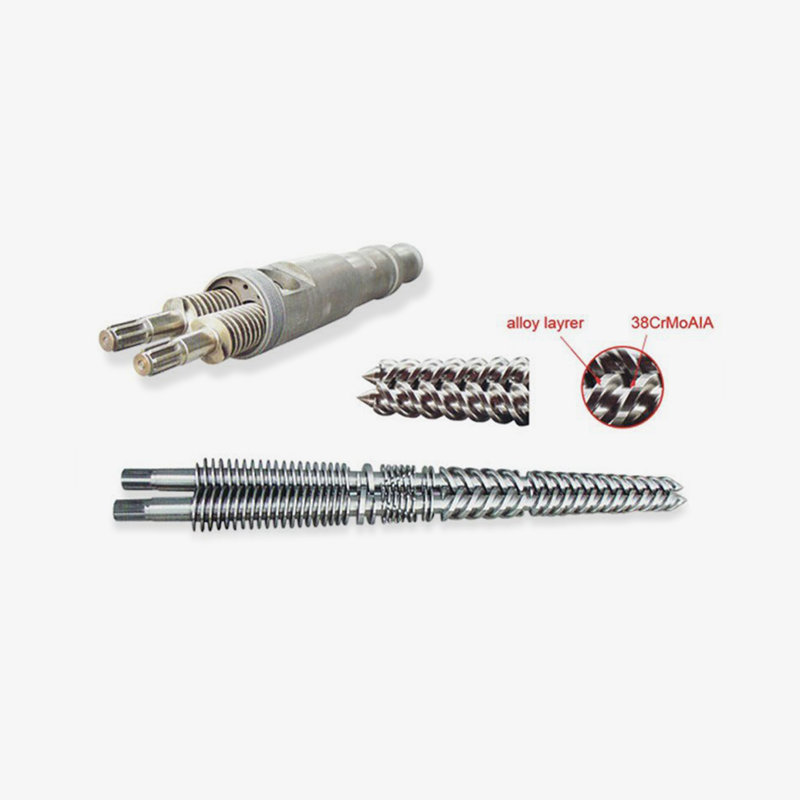 Bimetalová hlaveň s podšívkou zo zliatiny odolnej voči opotrebovaniu Bimetalová vnútorná vrstva predlžuje životnosť pri manipulácii s plnenými, recyklovanými alebo technickými plastmi. Presné opracovanie znižuje trenie a spotrebu energie, vďaka čomu je tento valec odolným vylepšením pre náročné aplikácie vytláčania. Zobraziť produkt →
Najziskovejšou údržbou pri vytláčaní je prevencia: vyberte si správnu metalurgiu, pravidelne monitorujte vôle skrutiek a valcov a vymeňte opotrebiteľné diely skôr, ako poškodia prevodovku alebo nadväzujúce zariadenie.
Výrobcovia, dodávatelia a veľkoobchodníci extrudérov: Čo hľadať
Pretože extrudéry sú postavené na technológii závitoviek a valcov, na kvalite vášho dodávateľa záleží rovnako ako na konštrukcii stroja. Výraz „výrobca extrudéra“ sa môže vzťahovať na spoločnosť, ktorá vyrába kompletné extrúzne stroje, zatiaľ čo „dodávateľ skrutiek a sudov“ opisuje výrobcu komponentov, ktorý tieto stroje zásobuje. Mnoho výrobcov extrúznych liniek nakupuje svoje skrutky a sudy od špecializovaných dodávateľov, a preto môže byť špecializovaný výrobca skrutiek a sudov, akým je Microwave Machinery, strategickým partnerom pre výrobcov strojov, integrátorov a distribútorov.
V priemysle plastových strojov tá istá spoločnosť často pracuje ako výrobca, dodávateľ a veľkoobchodník prostredníctvom rôznych kanálov. Továreň OEM nakupuje súčiastky vo veľkom, regionálny agent nakupuje na ďalší predaj a závod pre koncových používateľov nakupuje náhradné diely v nepravidelných intervaloch. Schopný výrobca komponentov by mal byť schopný obslúžiť všetky tri režimy: sériovú výrobu s konzistentnými toleranciami, zákazkové inžinierstvo pre OEM modely a popredajný servis pre objednávky výmeny. Microwave Machinery napríklad prevádzkuje dielňu väčšiu ako 10 000 metrov štvorcových, zamestnáva viac ako 60 zamestnancov a vyváža na trhy, ako sú Spojené štáty americké, Nemecko, Dubaj, Vietnam a Thajsko. Tieto signály z rozsahu sú relevantné, pretože naznačujú, že spoločnosť spravuje dlhé dodávateľské reťazce a dokumentáciu kvality presahujúcu úroveň jednotného trhu.
Pri hodnotení potenciálneho dodávateľa extrudéra si vyžiadajte tri dokumenty: materiálový certifikát pre skrutku a valec, správu o kontrole tolerancie a referenčný zoznam od zákazníkov vo vašej konkrétnej aplikácii. S výrobcom, ktorý roky slúži vášmu typu výroby, sa pracuje ľahšie ako s výrobcom, ktorý rozumie iba jednozávitovkovým strojom na všeobecné použitie. Profil spoločnosti a kategórie produktov si môžete pozrieť na oficiálna stránka výrobcu pochopiť rozsah dostupných riešení skrutiek, valcov a strojov.
Či už ich nazývate výrobcami extrudérov, dodávateľmi závitoviek a sudov alebo veľkoobchodníkmi so strojmi, rozhodujúce kritériá sú rovnaké: výrobná kapacita, kontrola kvality, aplikačné skúsenosti a ochota navrhovať komponenty podľa receptúry zákazníka.
Často kladené otázky o význame a výbere extrudéra
Čo znamená význam extrudéra v jednoduchej vete?V jednej vete je extrudér stroj, ktorý nepretržite taví a tlačí plast alebo iný spracovateľný materiál cez matricu, aby vytvoril konzistentný tvar. V každodennom továrenskom jazyku je to zariadenie, ktoré premieňa pelety alebo prášok opäť na rúrku, fóliu, plech, profil alebo pelety. |
Je extrudér rovnaký ako vstrekovací stroj?Nie. Extrudér beží nepretržite, aby vyrábal produkty s dlhým, konštantným prierezom, zatiaľ čo stroj na vstrekovanie cyklicky plní uzavretú formu diskrétnym dielom. Tieto dva stroje zdieľajú podobnú technológiu skrutiek a valcov, ale ich výkon, logika riadenia a nástroje sú odlišné. |
Aký je rozdiel medzi jednozávitovkovým a dvojzávitovkovým extrudérom?Jednozávitovkový extrudér používa jednu závitovku na dopravu, tavenie a dávkovanie materiálu a najlepšie funguje s vopred zloženými peletami. Dvojzávitovkový extrudér používa dve závitovky prispôsobené ozubeniu, ktoré poskytujú viac miešania, samočistenia a kontroly nad časom zotrvania, a preto sa uprednostňuje na miešanie, spracovanie prášku PVC a reaktívne vytláčanie. |
Aké materiály dokáže extrudér spracovať?Väčšina termoplastov môže byť extrudovaná, vrátane PE, PP, PVC, PS, ABS, PA a PET. Extrudéry tiež spracovávajú gumové zmesi, potravinárske cesto, keramickú pastu a určité kovy v špecializovaných formách. Obmedzujúcim faktorom je zvyčajne konštrukcia skrutky a valca, pretože každý materiál má špecifickú teplotu spracovania a toleranciu šmyku. |
Ako dlho vydrží závitovka a valec extrudéra?Životnosť sa pohybuje od dvoch do ôsmich rokov v závislosti od materiálu, rýchlosti skrutky, obloženia hlavne a rutiny údržby. Vysoko abrazívne zlúčeniny so skleneným vláknom alebo uhličitanom vápenatým môžu opotrebovať nitridovaný sud za niekoľko rokov, zatiaľ čo bimetalový sud vydrží za rovnakých podmienok oveľa dlhšie. |
Čo znamená pomer L/D v extrudéri?Pomer L/D je pracovná dĺžka skrutky delená priemerom skrutky, vyjadrená ako číslo ako 25:1 alebo 40:1. Udáva, koľko času materiál strávi vo vnútri suda na tavenie, miešanie a vytváranie tlaku. Vyššie L/D vo všeobecnosti zlepšuje kvalitu taveniny, ale zvyšuje náklady, spotrebu energie a podlahovú plochu. |
Pochopenie významu extrudéra na úrovni komponentov je najlepšou ochranou pred kúpou nesprávneho stroja: o tom, či bude vaša extrúzna linka z dlhodobého hľadiska hladko fungovať, rozhoduje závitovka a valec, nie názov značky.
Význam extrudéra prerastie zo slovníkovej vety do úplného technického obrazu, keď prepojíte definíciu stroja s jeho skrutkami, valcami, teplotnými zónami a aplikáciami. Skrutka a hlaveň zostávajú dielmi, ktoré rozhodujú o produktivite a kvalite dielov, takže kupujúci by ich mali hodnotiť rovnako starostlivo ako prevodovku alebo motor. Či už ste OEM plánujúci novú linku, distribútor vytvárajúci katalóg náhradných dielov alebo manažér údržby, ktorý hľadá spoľahlivú náhradu, najprv si zabezpečte svoje znalosti o extrudéri a potom si vyberte partnera, ktorý dokáže tieto znalosti pretaviť do zodpovedajúcich komponentov.
Najjasnejší spôsob, ako uviesť význam extrudéra do činnosti, je začať s materiálom a produktom, ktorý chcete vyrobiť, a potom sa vrátiť k geometrii skrutky, špecifikácii valca a schopnosti dodávateľa, ktorý bude tieto výstupy spoľahlivo poskytovať roky.
Vybrané ložiskové displej


 浙公网安备 33090202000520 号
